

Eloxierte Aluminium-Strangpressprofile: Typen, Dickenklassen und Legierungsauswahl
Zwei Extrusionsläufe verlassen dieselbe Düse in derselben Schicht. Von der Eloxalstraße kommt man mit einem gleichmäßigen Champagnerton zurück; die andere Seite ist auf einer Seite milchig und entlang der Schweißnaht dunkler. Normalerweise trägt der Anodisierer die Schuld, aber die Ursache liegt häufiger im Vorfeld: Legierungschemie, Abschreckgeschwindigkeit, Formzustand oder die Art und Weise, wie die Profile auf dem Gestell lagen.
Die kurze Antwort zuerst: Eloxierte Aluminium-Strangpressprofile sind kein beschichtetes Metall. Beim Eloxieren wird die Außenhaut eines Profils in eine Aluminiumoxidschicht umgewandelt, die aus dem Aluminium selbst gewachsen ist. Deshalb ist die Oberfläche splitterfest, behält die Farbe im Freien und kann gefärbt, versiegelt oder für Verschleiß gehärtet werden. Um dieses Ergebnis über Chargen hinweg konstant zu halten, müssen Entscheidungen getroffen werden, lange bevor die Gestelle in den Tank gelangen.
Was Eloxieren mit einem extrudierten Profil macht
Im Tank wird das Extrudat zur Anode in einem verdünnten Säureelektrolyten. Gleichstrom treibt Sauerstoff an die Oberfläche, wo er sich mit Aluminium zu Aluminiumoxid verbindet. Die Schicht wächst sowohl in das Metall hinein als auch von der ursprünglichen Oberfläche nach außen, sodass ein fertiges Profil auf jeder Seite um einen Bruchteil der Beschichtungsdicke größer ist als das rohe Strangpressprofil. Eine 20-Mikrometer-Beschichtung kann etwa 8 bis 10 Mikrometer pro Seite hinzufügen, genug, um bei einer Presspassung oder einer Gleitverbindung eine Rolle zu spielen.
Zwei strukturelle Details bestimmen alles andere. Das so gebildete Oxid ist porös und diese mikroskopisch kleinen Poren nehmen organischen Farbstoff auf, um Champagner, Bronze, Schwarz oder eine individuelle Farbe zu erzeugen. Anschließend müssen die Poren verschlossen werden. Durch die Versiegelung in heißem entionisiertem Wasser, Nickelacetat oder einem kalten Nickel-Fluorid-System wird der Farbstoff eingeschlossen und die Korrosionsleistung wiederhergestellt. Eine schlechte Versiegelung zeigt sich später: Ein Profil, das im Labor eine Salzsprühnebelprüfung bestanden hat, kann sich im Freien innerhalb einer Saison verfärben.
Warum eloxierte Profile aufgetragene Beschichtungen überdauern
- Korrosionsbeständigkeit: Eine ordnungsgemäß versiegelte Oxidschicht ist chemisch stabil und eloxierte 6063- und 6061-Profile bestehen routinemäßig mehrere hundert Stunden neutraler Salzsprühtests.
- Stöße und Abrieb: Das Oxid ist härter als das darunter liegende Aluminium und fest mit der Oberfläche verbunden, sodass es sich nicht wie ein Lackfilm an einer verbeulten Kante ablösen oder abblättern kann.
- Farbstabilität: Die Oberfläche ist anorganisch und kreidt nicht unter UV-Einstrahlung, wie es bei vielen organischen Beschichtungen der Fall ist.
- Dielektrische Oberfläche: Die anodische Schicht leitet keinen Strom, was für Steckdosengehäuse und andere elektrische Profile geeignet ist, bei denen die Oberfläche isolieren muss.
- Pflege: milde Seife, warmes Wasser und ein weiches Tuch restaurieren die Oberfläche. Kein Wachsen und kein Ausbessern.
Zwei Kompromisse gehören in die Zeichnung. Anodisches Oxid ist eine Wärmebarriere, daher sollte ein Kühlkörper nur eine dünne Schicht vom Typ II tragen, typischerweise 5 bis 10 Mikrometer, es sei denn, die Oberfläche benötigt wirklich Verschleißfestigkeit. Hartanodisierung mit 40 bis 50 Mikrometern übersteht den Abrieb weitaus besser, erhöht jedoch die messbare thermische Beständigkeit und verringert die Ermüdungsfestigkeit an scharfen Ecken. Der zweite Kompromiss ist dimensionaler Natur: Da sich die Schicht auf jeder Oberfläche aufbaut, erfordern hartanodisierte Teile großzügige Toleranzen und normalerweise eine Maskierung an Gewinden und Bohrungen.
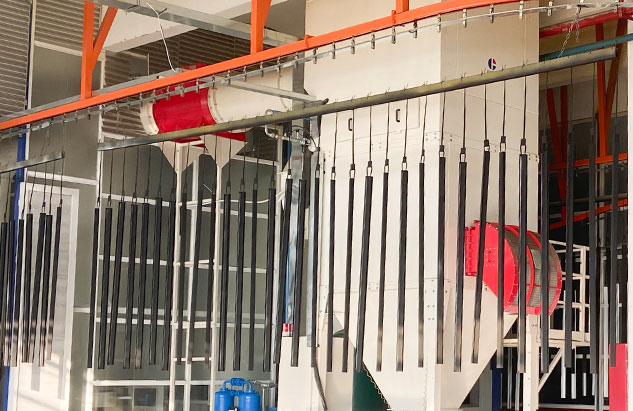 Hartanodisierungsservice für Komponenten aus Aluminiumlegierung Verwendung für dicke, verschleißfeste Oxidschichten mit Prozesssteuerungs-, Versiegelungs- und Dickenoptionen, die für anspruchsvolle Automobil-, Luft- und Raumfahrt-, Maschinen- und Werkzeugteile geeignet sind. Produkt anzeigen →
Typ I, Typ II und Typ III: Passende Bezeichnung zum Dienst
Die meisten Spezifikationen beziehen sich auf MIL-A-8625 oder einen gleichwertigen Standard, und die Typennummer sagt dem Veredler, mit welchem Elektrolyten und Dickenbereich er arbeiten soll.
| Bezeichnung | Elektrolyt | Typische Dicke | Oberflächenhärte | Wo es passt |
|---|---|---|---|---|
| Typ I, Chromsäure | Chromsäure | 0,0001 bis 0,0007 Zoll (2,5 bis 18 Mikrometer) | Niedrig | Dünne Schichten auf ermüdungsempfindlichen oder komplexen Teilen mit minimaler Dimensionsänderung |
| Typ II, Schwefelsäure | Schwefelsäure | 0,0002 bis 0,0010 Zoll (5 bis 25 Mikrometer) | Mäßig | Architektur-, Geräte- und allgemeine Korrosionsbeständigkeit und die Basis für die meisten gefärbten Farben |
| Typ III, hart eloxiert | Schwefelsäure, lower temperature | 0,0005 bis 0,0045 Zoll (13 bis 114 Mikrometer), oft 2 Mil | Hoch, etwa 400 bis 500 HV | Verschleißflächen, gleitende Bauteile und Teile, die Abrieb widerstehen müssen |
Klasse fügt eine zweite Dimension hinzu: Klasse I bedeutet ungefärbt, Klasse II bedeutet gefärbt. Architekturprojekte gehen oft noch einen Schritt weiter und schreiben in die Bestellung eine AA-Bezeichnung wie AA-M12C22A41 ein, die die Beschichtungsdicke zusammen mit Farbe und Glanz festlegt, anstatt das Aussehen dem Urteil des Finishers zu überlassen.
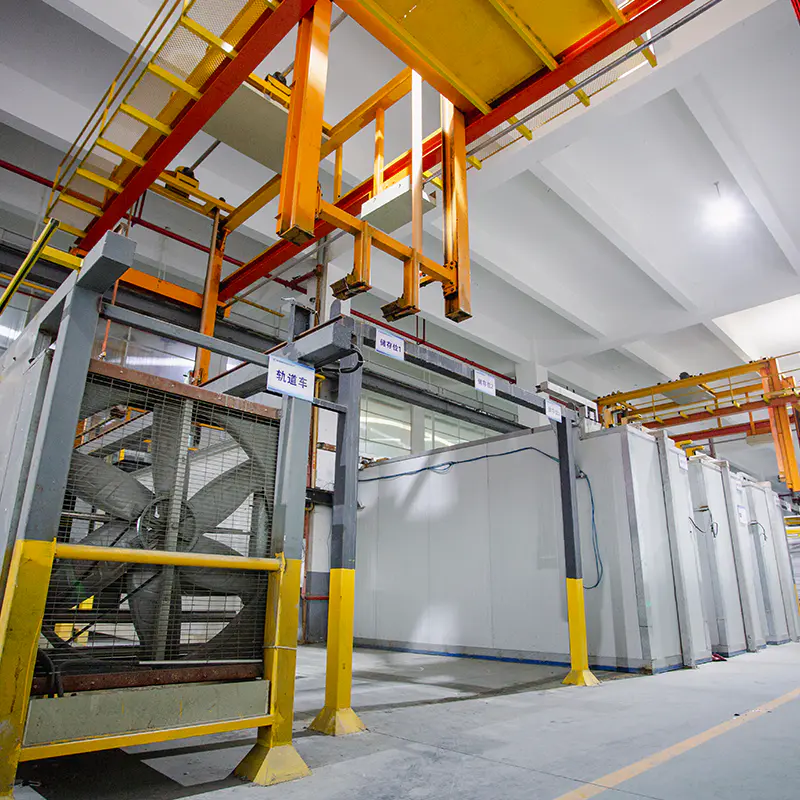 Extrusionsprofile aus eloxiertem Aluminium mit Farb- und Dickenoptionen Bietet Silberweiß-, Schwarz-, Bronze-, Champagner- und Sekundärfarbstoffe, mehrere Eloxaldickengrade, Fertigung und Anwendungen von der Architektur bis zur Elektronik. Produkt anzeigen →
Durch die Auswahl der Legierung wird die Farbe vor dem Farbstoff festgelegt
Durch Eloxieren wird alles verstärkt, was in der Legierung enthalten ist. Kupfer, Eisen, Silizium und Mangan beeinflussen alle den Farbton des Oxids, sodass zwei Profile, die auf der Presse identisch aussehen, zwei Farbtöne voneinander entfernt fertigstellen können.
- 6063 ist die leistungsstarke Extrusionslegierung und verträgt klares oder eingefärbtes Schwefeleloxieren problemlos.
- 6463 hält den Eisen- und Siliziumgehalt niedrig, sodass es eher hell als grau eloxiert wird, weshalb es für Zierleisten und Geräteperlen geeignet ist.
- 6061 ist stärker und lässt sich gut verarbeiten, aber seine Legierungselemente drängen die Beschichtung in ein wärmeres Grau, was die Farbanpassung einschränkt.
- 7xxx-Legierungen lassen sich eloxieren, haben aber im Allgemeinen eine dunkle Oberfläche, und 2xxx-Legierungen mit hohem Kupfergehalt eignen sich schlecht für dekorative Arbeiten.
Der Prozessverlauf wird auch im Tank angezeigt. Ungleichmäßiges Abschrecken, eine kalte Düse oder eine niedrige Austrittstemperatur können Streifen und Fließlinien hinterlassen, die nach dem Extrudieren unsichtbar bleiben und nach dem Eloxieren sichtbar werden. Deshalb ist die Extrusionsprozess und Leitfaden zur Legierungsauswahl ist es wert, gelesen zu werden, bevor ein neues Profil angeboten wird, und nicht, nachdem eine Charge in der Eloxierungslinie abgelehnt wurde.
Gleichbleibende Farbe und Dicke über Chargen hinweg
Konsistenz ist eher Prozessdisziplin als ein Versprechen. Drei Bedienelemente erledigen die meiste Arbeit.
- Eine physische Originalprobe, die vor Sonnenlicht und Handhabung geschützt aufbewahrt wird und zur Beurteilung jedes Laufs unter demselben Licht verwendet wird. Eine D65-Aussichtskabine und ein Schaufenster werden sich nicht einig sein, und die Kabine ist diejenige, die zählt.
- Eine numerische Farbtoleranz, die normalerweise als Delta-E-Grenzwert angegeben wird und vor der Auslieferung der ersten Charge schriftlich vereinbart wird.
- Färbechargenkontrolle, wobei Badchemie, Färbekonzentration, Temperatur und Eintauchzeit für jede Ladung aufgezeichnet werden, sodass Abweichungen nachverfolgt und nicht vermutet werden müssen.
Rack-Markierungen verdienen ebenfalls eine vorherige Entscheidung. An jeder Kontaktstelle bleibt blankes Aluminium, da dort, wo die Zahnstange das Profil berührt, kein Strom fließt. Auf Aufzugskabinenpaneelen oder Duschabtrennungsprofilen sollten diese Markierungen auf verdeckten Flächen, Innenrückläufen oder abgeschnittenen Enden angebracht werden. Das Auffinden einer Zahnstangenmarkierung auf einer sichtbaren Fläche nach dem Versiegeln kostet die gesamte Charge.
Wo eloxierte Profile echte Arbeit leisten
Eloxierte Profile verdienen überall dort ihren Platz, wo Aussehen und Haltbarkeit zusammen beurteilt werden.
- Aufzugskabinen- und Schachtprofile: Stark frequentierte Kabinen benötigen Oberflächen, die Reinigungschemikalien und ständigen Handkontakt ohne Abnutzung überstehen.
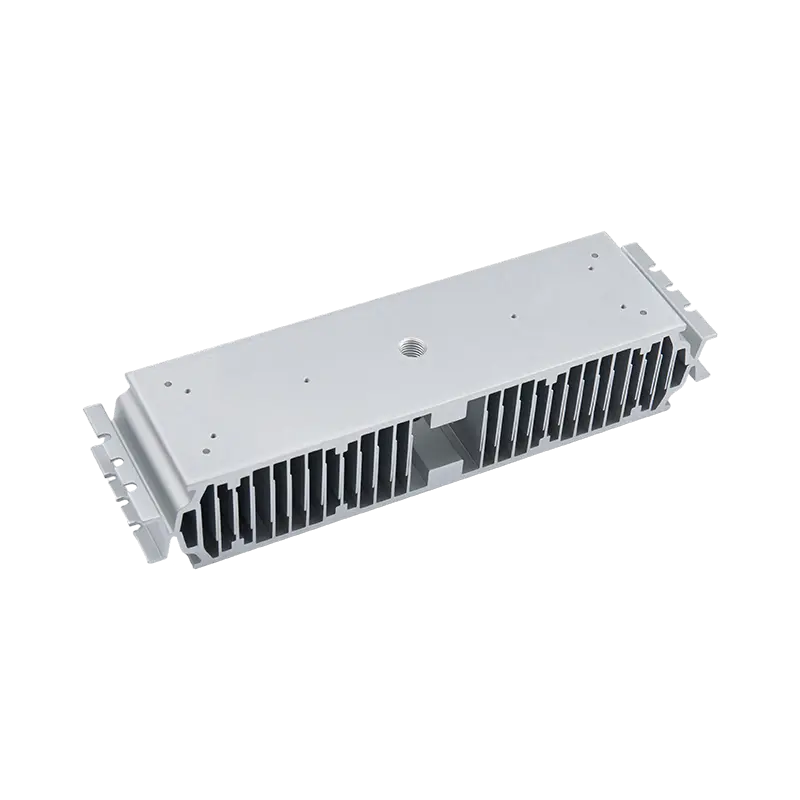
- Kühlkörper: LED- und Leistungselektronikgehäuse verwenden eloxierte Kühlkörperprofile zum Korrosionsschutz mit kontrollierter thermischer Einbuße.
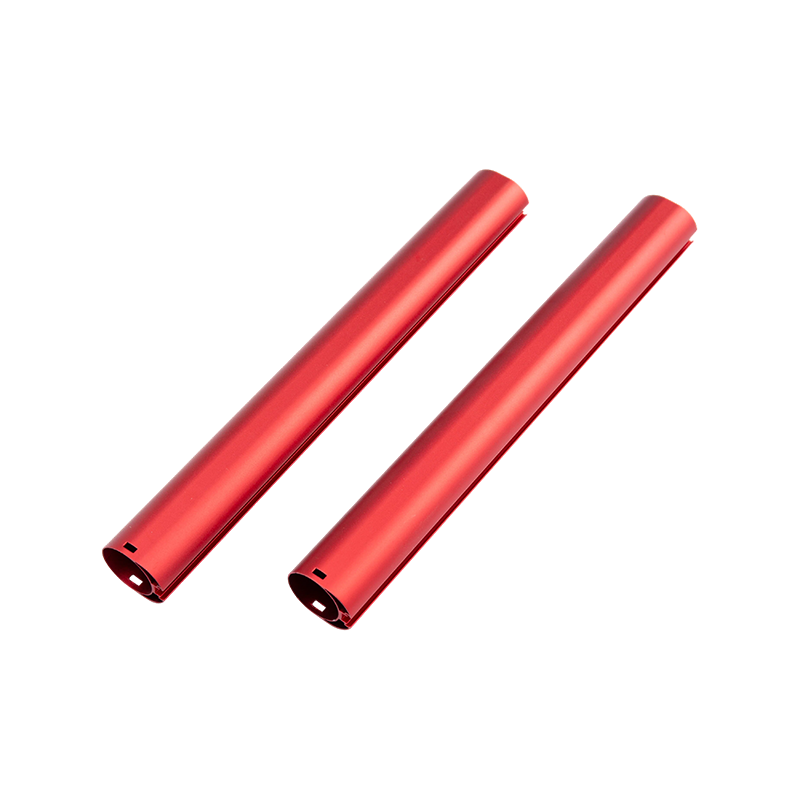
- Heizgeräte und Vakuumröhren: Erhöhte Betriebstemperaturen begünstigen eine stabile Oxidschicht gegenüber einer Polymerbeschichtung.
- Küchenutensilien: Matt eloxierte Profile sind kratzfest und vertragen höhere Temperaturen als lackierte Alternativen.
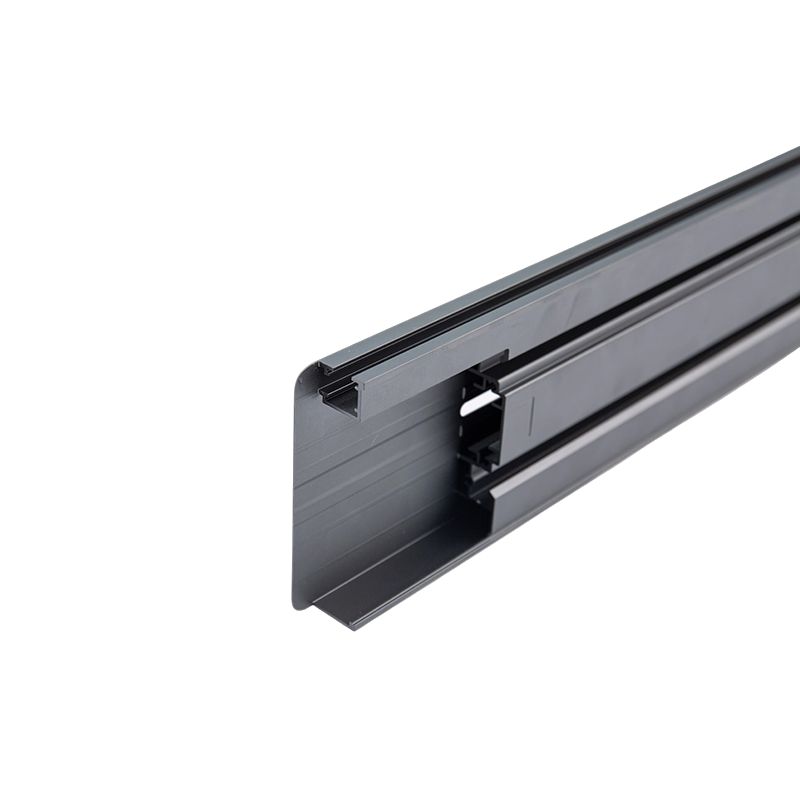
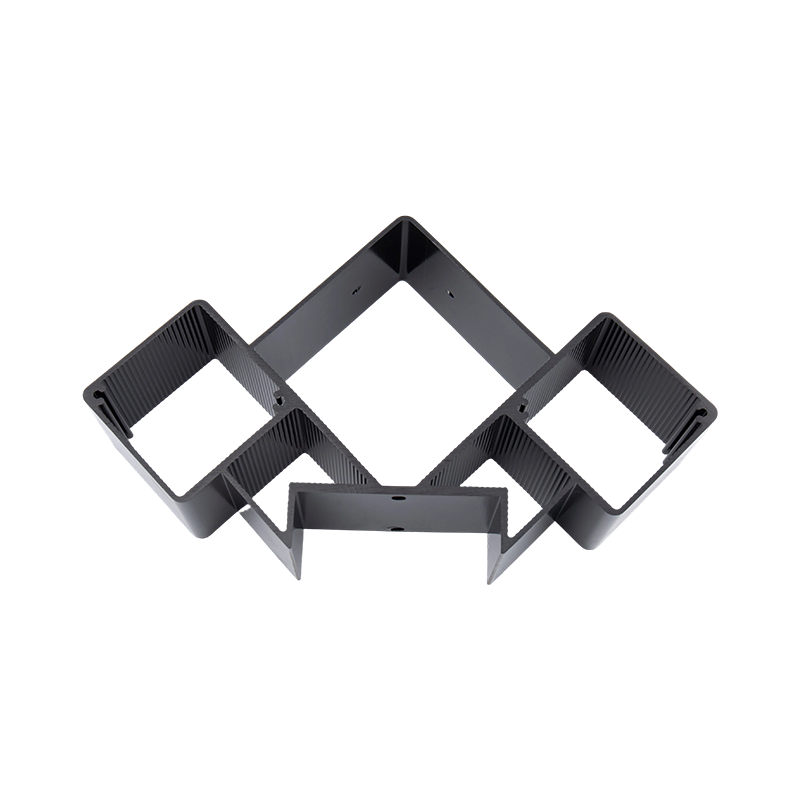
- Duschabtrennungen, Handtuchhalter und Steckdosen: Die farbige Eloxierung deckt Badezimmerarmaturen ab, während die präzise Extrusion die Form der Steckdosenprofile gewährleistet.
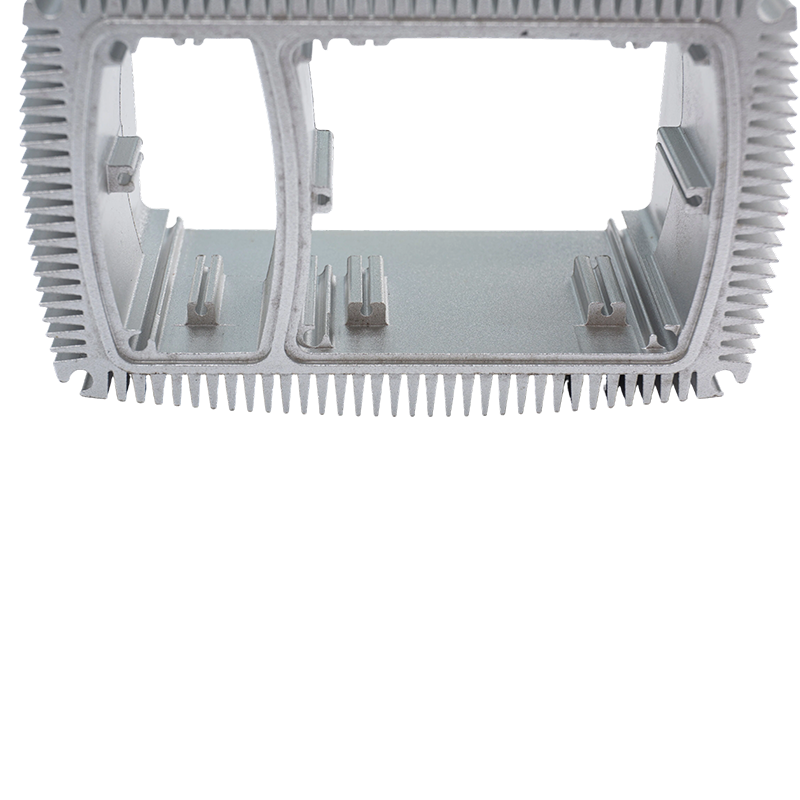 Kühlkörperprofile aus eloxiertem Aluminium mit hoher Wärmeleitfähigkeit In dieser Auflistung wird das Kühlkörperprofil aus eloxiertem Aluminium für Käuferanfragen vorgestellt, mit Spezifikationen, Parametern und Unternehmensprofilabschnitten zur Überprüfung. Produkt anzeigen →
Eine Beschaffungscheckliste vor der Auftragsfreigabe
- Nennen Sie die Legierung und den Härtegrad, nicht nur „Aluminium“. 6063-T5 und 6061-T6 werden in verschiedenen Farben eloxiert und unterschiedlich bearbeitet.
- Geben Sie den Eloxaltyp, die Klasse und den Dickenbereich gemäß der Norm an, zum Beispiel Typ II, Klasse II, 0,0004 bis 0,0007 Zoll.
- Fügen Sie anstelle eines Fotos oder einer schriftlichen Beschreibung einen physischen Farbmaster und einen Delta-E-Grenzwert bei.
- Legen Sie die Bearbeitungsreihenfolge fest. Durch Schneiden oder Gewindeschneiden nach dem Eloxieren wird blankes Metall freigelegt. Das Maskieren vor dem Eloxieren erhöht die Kosten, sorgt aber für ein sauberes Erscheinungsbild.
- Stellen Sie die Korrosionstestmethode und die Stunden ein, normalerweise neutraler Salzsprühnebel, nach ASTM B117.
- Markieren Sie die Montagepositionen und die maximal zulässige Kontaktmarkierung auf den kosmetischen Flächen und berücksichtigen Sie das Dimensionswachstum auf jeder Kontaktfläche.
Eine Spezifikation, die diese sechs Punkte abdeckt, hält im Streit stand, weil jeder einzelne davon gemessen und nicht diskutiert werden kann.
Eloxierte Oberflächen reinigen, ohne sie zu beschädigen
Mildes Spülmittel, warmes Wasser und ein weiches Tuch meistern fast jede Situation. Vermeiden Sie alkalische Reinigungsmittel, Glassprays auf Ammoniakbasis, Bleichmittel und Scheuerschwämme, da starke Alkalien das versiegelte Oxid angreifen und die Oberfläche dauerhaft stumpf machen. Spülen Sie im Freien Salz und Baustaub ab, anstatt ihn über die Oberfläche zu schrubben. Eloxierte Profile benötigen kein Wachs und ein Neuanstrich gehört überhaupt nicht zu ihrer Wartungsroutine.
Eloxierte Aluminium-Strangpressprofile funktionieren am besten, wenn die Oberfläche als technische Anforderung und nicht als Farbmuster festgelegt wird. Legierung, Typ, Dicke, Versiegelung und Lagerung hinterlassen alle ihre Spuren im fertigen Teil und können vor Beginn der Produktion in die Zeichnung eingeschrieben werden.
Yindu Aluminium extrudiert und fertigt seit 1985 Aluminiumprofile in Nanxun, Zhejiang, und betreibt Eloxierung, Hartanodisierung, Pulverbeschichtung, PVDF-Beschichtung und CNC-Bearbeitung unter einem Dach mit einer Kapazität von etwa 10.000 Tonnen Profilen pro Jahr. Wenn eine Zeichnung bereits eine bestimmte Legierungs- und Eloxierungsklasse erfordert, besteht der nächste Schritt darin, die Extrusions- und Endbearbeitungsroute zu bestätigen Unser Aluminiumprofil-Sortiment listet die Standardformen auf, die wir im eigenen Haus für Aufzüge, Heizungen, Küchengeräte und Badezimmerarmaturen herstellen.
Vorheriger Beitrag
Kein vorheriger Artikel
Nächster Beitrag
Fensterrahmenprofil aus Aluminium: Legierungs-, Oberflächen- und Toleranzleitfaden für Käufer
Adresse
Nr. 18, Industriepark, Dorf Yanghua, Stadt Nanxun, Bezirk Nanxun, Stadt Huzhou, Provinz Zhejiang, China
Schnellmenü
Newsletter abonnieren
Urheberrecht© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Hersteller kundenspezifischer Aluminium-Strangpressprofile

