

Aluminium-Extrusionsprofile: Prozess-, Legierungs- und Designleitfaden
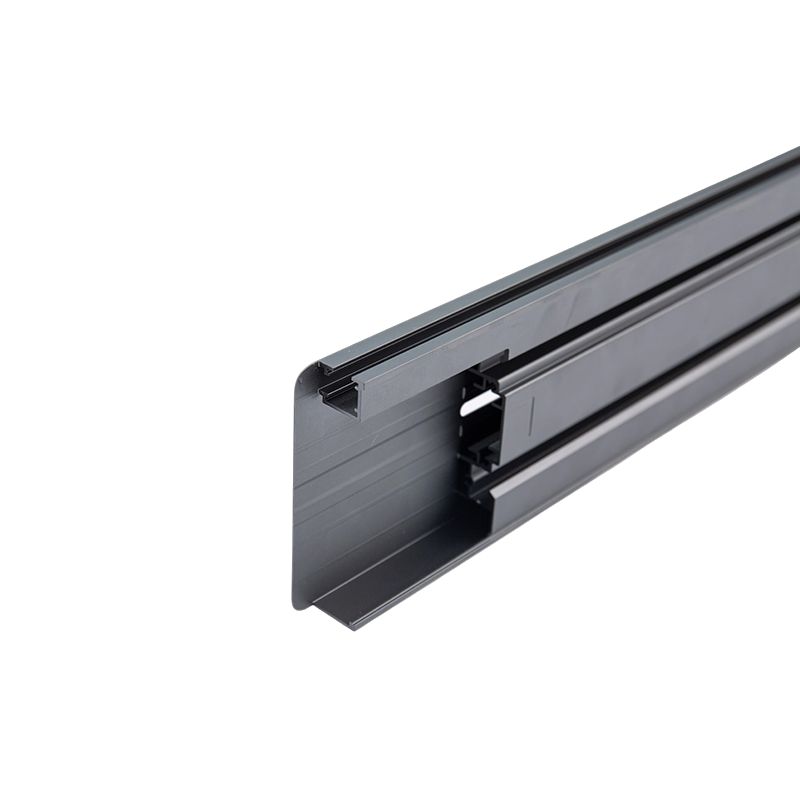
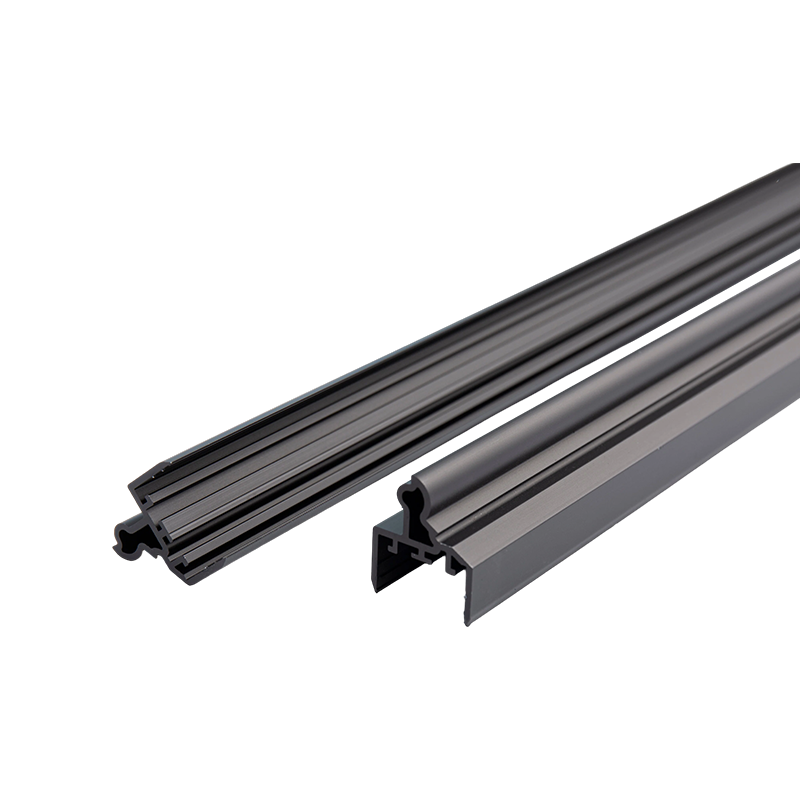
Aluminium-Strangpressprofile sind nahezu endkonturnahe Komponenten, die dadurch geformt werden, dass ein erhitzter Aluminiumbarren durch eine maßgeschneiderte Stahlform gepresst wird. Sie vereinen nahezu unbegrenzte Querschnittsgestaltungsfreiheit, ein Festigkeits-Gewichts-Verhältnis, das etwa ein Drittel des Stahls beträgt, und Werkzeugkosten, die typischerweise unter 3.000 US-Dollar liegen. Diese Kombination macht die Extrusion zum wirtschaftlichsten Weg für hochvolumige lineare Metallteile mit einer weltweiten Produktion von über 27 Millionen Tonnen pro Jahr.
Von Fensterrahmen und Kühlkörpern bis hin zu Batterieträgern für Elektrofahrzeuge – extrudierte Profile kommen in nahezu jeder Branche zum Einsatz. In diesem Leitfaden werden die fünf Faktoren aufgeschlüsselt, die die Kosten und Qualität eines Profils bestimmen: Herstellungsprozess, Legierungsauswahl, Designregeln, Toleranzstandards und Oberflächenbeschaffenheit.
Wie der Aluminium-Extrusionsprozess funktioniert
Mehr als 90 % der Aluminiumprofile werden durch direktes Strangpressen hergestellt, wobei ein Stößel den Barren in die gleiche Richtung drückt, in die das Metall durch die Matrize fließt. Eine komplette Produktionslinie folgt dieser Reihenfolge:
- Knüppelerwärmung – Knüppel der Serie 6063 werden geschnitten und erhitzt 420–480°C , weich genug zum Fließen, aber niemals geschmolzen.
- Vorbereitung der Matrize: Die H13-Werkzeugstahlmatrize wird auf etwa 450–500 °C vorgewärmt, um einen Thermoschock zu verhindern und einen gleichmäßigen Metallfluss zu gewährleisten.
- Extrusion – es kommt ein hydraulischer Stößel zum Einsatz 1.500–15.000 Tonnen Kraft Dabei wird Metall je nach Legierung und Geometrie mit einer Geschwindigkeit von 3–180 m/min durch die Matrizenöffnung gedrückt.
- Abschrecken – kontrollierte Luft- oder Wasserkühlung an den Austrittsschleusen in der metallurgischen Struktur; 6061 erfordert eine Wasserabschreckung, um die T6-Eigenschaften zu erreichen.
- Strecken – Profile werden gedehnt 1–3 % um sie zu begradigen und inneren Stress abzubauen.
- Schneiden und Altern – Profile werden auf Länge geschnitten und künstlich gealtert: T5-Temper werden bei etwa 180 °C für 4–6 Stunden gebacken, während T6 vor dem Altern eine Lösungsbehandlung bei etwa 530 °C durchführt.
Auswahl der richtigen Legierung: 6063 vs. 6061 vs. 6005A
6063 macht etwa 80 % der Architekturprofile aus dank seiner hervorragenden Oberflächenqualität und Extrudierbarkeit, während 6061 der Standard für Strukturteile ist, die eine höhere Festigkeit erfordern. Die gängigsten Strangpresslegierungen vergleichen sich wie folgt:
| Legierung und Härte | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Dehnung (%) | Typische Anwendungen |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Fensterrahmen, Zierleisten, LED-Kühlkörper |
| 6063-T6 | 205 | 170 | 10 | Zierprofile, Möbelrohre |
| 6061-T6 | 310 | 276 | 8 | Strukturrahmen, Automobil, Marine |
| 6005A-T6 | 260 | 215 | 9 | LKW-Aufbauten, Leitern, Schienenfahrzeuge |
| 6082-T6 | 310 | 260 | 8 | Brücken, Kräne, europäische Bauwerke |
Zwei weitere Faktoren entscheiden oft über die Wahl: die Wärmeleitfähigkeit und die Festigkeitsdecke. 6063 leitet Wärme mit etwa 200 W/m·K gegenüber etwa 167 W/m·K für 6061 Aus diesem Grund bestehen LED- und CPU-Kühlkörper fast immer aus 6063. Wenn die Belastung die Belastbarkeit von 6061 überschreitet, ist 7075 (572 MPa Zugfestigkeit) vorhanden, wird aber selten extrudiert – es ist schwierig zu formen und kostet 2–3x mehr, daher verdicken die meisten Designer den Abschnitt, anstatt die Legierungen zu wechseln.

Designregeln, die Kosten und Qualität kontrollieren
Eine Extrusionsdüse verhält sich wie ein elastisches Werkzeug: Jedes geometrische Merkmal Ihres Profils verändert den Metallfluss und die Lebensdauer der Düse. Vier Regeln bestimmen den größten Kostenunterschied zwischen einem günstigen und einem teuren Profil.
Wandstärke
Die praktische Mindestwand beträgt ca. 1,0 mm für 6063 und etwa 1,5 mm für 6061, aber Wände unter 1,2 mm erhöhen die Ausschussrate und das Risiko einer Formdurchbiegung. Da Rohmaterial typischerweise 60–75 % der Teilekosten ausmacht, ist die Entfernung von 0,5 mm von einer unkritischen Wand oft der effektivste verfügbare Schritt zur Kostensenkung.
Umschreibender Kreis und Pressgröße
Jedes Profil muss in den umschreibenden Kreis der Matrize passen, und der Kreisdurchmesser bestimmt, auf welcher Presse – und damit auf welcher Preisstufe – Ihre Bestellung ausgeführt wird:
| Billet-Durchmesser | Typische Presskraft | Maximaler umschreibender Kreis |
|---|---|---|
| 6 Zoll (152 mm) | 1.500–1.800 t | ~125 mm |
| 7 Zoll (178 mm) | 2.000–2.500 t | ~165 mm |
| 9 Zoll (229 mm) | 3.000–3.500 t | ~230 mm |
| 12 Zoll (305 mm) | 5.000 t und mehr | ~320 mm |
Indem der Kreis unter etwa 165 mm gehalten wird, bleibt das Profil auf einer herkömmlichen 7-Zoll-Presse und vermeidet den Aufpreis, der bei größeren Pressen anfällt.
Geometriebalance und formfreundliche Funktionen
- Halten Sie die Querschnitte so symmetrisch wie möglich – asymmetrische Profile verbiegen und verdrehen sich am Matrizenausgang, was zu mehr Richtaufwand und Ausschuss führt.
- Begrenzen Sie die Schlitztiefe auf etwa das Dreifache der Schlitzbreite. Tiefere, dünnere „Zungen“ verformen sich unter Druck und verursachen Maßabweichungen.
- Fügen Sie Eckenradien von mindestens 0,5 mm hinzu, um die Spannungskonzentration zu verringern, den Metallfluss zu verbessern und die Lebensdauer der Matrize zu verlängern.
- Hohlprofile erfordern Bullauge-Matrizen und erzeugen immer Schweißnähte – positionieren Sie die Nähte entfernt von stark beanspruchten oder sichtbaren Oberflächen.
Maßtoleranzen und Standards
Die Toleranzklasse ist einer der am häufigsten überspezifizierten – und überbezahlten – Punkte in einer Zeichnung. Standardtoleranzen decken die meisten strukturellen und architektonischen Arbeiten ab; Präzisionsklassen sollten für zusammenpassende Teile und mechanische Baugruppen reserviert werden.
| Standard | Region | Typische Toleranz (Maße ≤ 30 mm) | Typische Verwendung |
|---|---|---|---|
| EN 12020-2 | Europa | ±0,10 mm | Präzisionsbaugruppen, Gleit- und Passteile |
| EN 755-9 | Europa | ±0,20 mm | Allgemeine strukturelle und architektonische Profile |
| ASTM B221 | Nordamerika | ±0,15–0,25 mm | Strukturelle, architektonische und maritime Arbeiten |
| GB/T 5237 | China | ±0,15 mm (hochwertig) | Architekturprofile exportieren |
Geben Sie über die Querschnittsabmessungen hinaus an Geradheit (typischerweise 1–2 mm pro Meter) , Verdrehung und Ebenheit für lange oder breite Profile, da diese Formtoleranzen in EN 755-9 und EN 12020-2 separat geregelt werden.

Oberflächenbeschaffenheiten und ihre Kompromisse
Für verdeckt liegende Bauteile ist die Fräsbearbeitung kostenlos und ausreichend, die meisten Profile erhalten jedoch eine funktionelle oder dekorative Beschichtung. Die Wahl beeinflusst hauptsächlich die Korrosionsbeständigkeit, die Farboptionen und die Kosten:
- Eloxieren — bildet eine 5–25 μm dicke Oxidschicht mit einer Oberflächenhärte von 300–500 HV; Der Standard für Kühlkörper, Verkleidungen und Schiffsteile und bewahrt den metallischen Look.
- Pulverbeschichtung — trägt einen 60–120 μm dicken Polymerfilm in 200 RAL-Farben auf; der architektonische Standard, mit Qualicoat-Systemen der Klasse 2, die für 10 Jahre im Freien ausgelegt sind.
- Elektrophoretische Beschichtung (E-Coat) – trägt einen 15–35 μm dicken transparenten Film mit ausgezeichneter Gleichmäßigkeit auf, oft kombiniert mit Eloxieren.
- PVDF-Beschichtung — ein 25–40 μm dickes Fluorpolymersystem mit 20 Jahren Witterungsbeständigkeit, spezifiziert für Vorhangfassaden und Küstenfassaden.
- Sublimation der Holzmaserung — überträgt Holzmuster in eine pulverbeschichtete Basis für dekorative Innenprofile.
Eloxieren und Pulverbeschichten fügen sich normalerweise jeweils hinzu 10–25 % der Teilekosten Abhängig von der Schichtdicke und der Farbe, mit glänzend tauchlackierten und metallisch eloxierten Oberflächen an der Spitze dieses Bereichs.
Anwendungen und die vier Kostentreiber
Die Nachfrage nach Strangpressprofilen konzentriert sich auf fünf Hauptmärkte:
- Bauen und Bauen — etwa 30 % des weltweiten Volumens: Fenster- und Türrahmen, Vorhangfassaden, Geländer.
- Transport — etwa 25 %: Batterieträger, Stoßfängerträger und Wagenkästen für Elektrofahrzeuge, überwiegend in 6061 und 6005A.
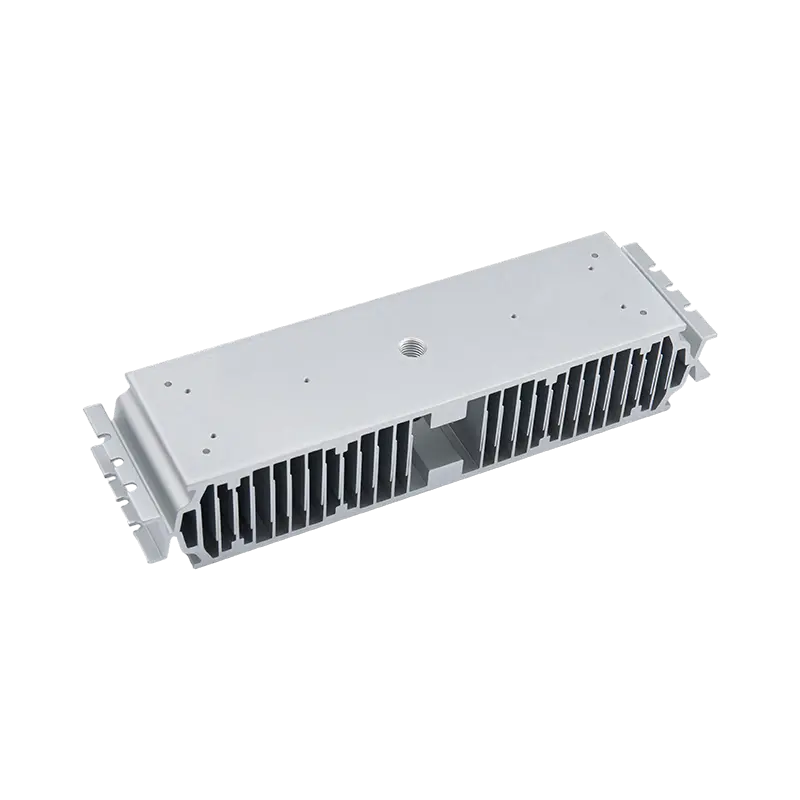
- Elektronik und Wärmemanagement — LED-Leuchten und CPU-Kühlkörper nutzen die Leitfähigkeit von 200 W/m·K von 6063.
- Solarenergie — 6063-T5-Rahmen und Montageschienen für die meisten PV-Module.
- Industrielle Automatisierung — T-Nut-Rahmensysteme (Serie 4040, 4080, 8080) für Maschinenschutz, Förderbänder und Arbeitsstationen.
Was bestimmt den Preis eines Profils?
- Rohstoff – normalerweise der LME-Aluminiumpreis zuzüglich regionaler Prämie 60–75 % der gesamten Teilekosten Daher folgt die Profilpreisgestaltung genau den Metallmärkten.
- Komplexität der Konvertierung – Dünne Wände, Hohlprofile und enge Toleranzen erhöhen die Extrusions- und Alterungskosten, typischerweise 0,5–1,5 $ pro kg.
- Werkzeuge – Eine Matrize aus H13-Stahl kostet einmalig 800–3.000 US-Dollar und reicht in der Regel für mehr als 100 Tonnen Produktion, sodass die Matrizenkosten pro Teil bei Stückzahlen vernachlässigbar sind.
- Fertigstellen und Bestellmenge — Durch die Oberflächenbehandlung kommen 10–25 % hinzu, und die meisten Werke legen Mindestbestellmengen von 300–500 kg pro Profil fest.
Für die meisten Projekte Die Standardspezifikation ist 6063-T5 mit den Standardtoleranzen EN 755-9 oder ASTM B221 und einer eloxierten oder pulverbeschichteten Oberfläche ; Wechseln Sie nur dann zu 6061-T6, wenn strukturelle Belastungen dies erfordern, und zahlen Sie für Präzisionstoleranzen nur auf Oberflächen, die tatsächlich zu anderen Komponenten passen. Erhalten Sie Wandstärke, umschreibenden Kreis und Symmetrie direkt in der Zeichnung, und die Extrusion liefert die niedrigsten Kosten pro Meter unter allen Metallumformverfahren.
Vorheriger Beitrag
CNC-Aluminiumextrusion: Prozess-, Kosten- und Bearbeitungsleitfaden
Nächster Beitrag
Kein nächster Artikel
Adresse
Nr. 18, Industriepark, Dorf Yanghua, Stadt Nanxun, Bezirk Nanxun, Stadt Huzhou, Provinz Zhejiang, China
Schnellmenü
Newsletter abonnieren
Urheberrecht© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Hersteller kundenspezifischer Aluminium-Strangpressprofile

