

Fensterrahmenprofil aus Aluminium: Legierungs-, Oberflächen- und Toleranzleitfaden für Käufer
Ein Einkaufsleiter sendet eine Angebotsanfrage für 6.000 Meter Fensterrahmenprofil: 6063-T5, 1,4 mm Nennwand, klar eloxiert auf 15 Mikrometer, geschnitten auf 6,1 m Länge. Drei Zitate kommen zurück. Die Spanne beträgt 22 Prozent und nur ein Lieferant fragt, in was das Fenster eingebaut wird.
Legen Sie vier Dinge fest, bevor Sie verhandeln: Legierung und Härte, Wandstärke an den Belastungspunkten, Maßtoleranz und das Fertig-System. Sobald der Würfel gefallen ist, kostet die Änderung eines dieser Zitate weitaus mehr als die Lücke zwischen dem höchsten und dem niedrigsten Angebot auf dem Tisch.
Was ein Fensterrahmenprofil-Set eigentlich enthält
„Fensterrahmenprofil“ ist selten eine einzelne Form. Ein Flügel- oder Schiebefenster besteht aus sechs bis zehn Profilen, die zusammenpassen müssen: Außenrahmen, Flügel, Pfosten und Riegel, Glasleiste, eine Fensterbank mit Entwässerungsrinne und häufig eine Sichtschutzschiene. Ein thermisch getrenntes System fügt zwei Aluminiumhälften hinzu, die durch einen Polyamidstreifen verbunden sind.
In diesem Stadium ist die Zeichnung wichtiger als der Legierungsgrad. Schraubanschlüsse, Scharnierverstärkungen und Eckkantenbereiche benötigen 1,8 mm bis 2,0 mm Wandstärke; sichtbare Rahmenflächen betragen in der Regel 1,2 mm bis 1,4 mm. Bei einer Matrize, die beide Enden ungleichmäßig ausfüllt, zeigt sich die Abweichung zuerst am dünnen Abschnitt, entweder als Einfallstelle auf der Fläche oder als Schraubenöffnung, die sich beim Zusammenbau löst.
Hohlkammern sind die zweite Einschränkung. Die meisten Rahmen laufen durch ein Bullauge oder eine Brückenmatrize, haben eine Schweißnaht und weisen ein etwas größeres Toleranzband auf als eine Vollform. Die Umgestaltung eines nicht sichtbaren Teils in ein massives oder halbhohles Teil vereinfacht die Matrize und senkt in der Regel den Preis pro Meter.
Legierung und Härte: Die beiden Entscheidungen, die alles andere bestimmen
6063-T5 deckt aus praktischen Gründen die meisten architektonischen Fensterrahmen ab: Es lässt sich schnell extrudieren, eloxiert gleichmäßig und bietet eine Zugfestigkeit von etwa 150 bis 190 MPa bei etwa 8 Prozent Dehnung, was für einen Rahmen ausreicht, der Glas hält, Windlasten aufnimmt und wiederholte Öffnungszyklen ohne Risse an der Eckverbindung übersteht.
- 6063-T5: die Standardeinstellung für eloxierte und pulverbeschichtete Wohn- und Gewerbefenster.
- 6060-T5: in europäischen Spezifikationen üblich, etwas geringere Festigkeit und etwas besser eloxierte Oberfläche.
- 6005A-T6: höhere Festigkeit für große Spannweiten und schwere kommerzielle Systeme, langsamer zu extrudieren.
- 6061-T6: etwa 310 MPa Zugfestigkeit, wird für tragende Pfosten und Arbeiten mit starkem Wind verwendet, eloxiert jedoch weniger gleichmäßig und wird am Ende normalerweise lackiert.
Das Temperament verdient die gleiche Aufmerksamkeit. T5 wird an der Presse luftgekühlt; T6 ist für eine höhere Festigkeit mit Wasser abgeschreckt. Durch das Abschrecken mit Wasser werden dünne, asymmetrische Fensterprofile stärker verformt, sodass ein T6-Rahmen häufig begradigt werden muss und mehr Eigenspannungen tragen kann. Sofern die Lasten nicht T6 erfordern, ergibt T5 normalerweise ein geraderes Profil zu einem niedrigeren Preis.
Die Prozesskontrolle begrenzt das Erreichbare. Die Qualität des Knüppels, die Temperatur des Knüppels, die Extrusionsgeschwindigkeit und die Abschreckung wirken alle zusammen, und ein Lieferant, der Fensterdüsen schnell laufen lässt, um die Kosten zu senken, zeigt dies als Maßabweichung entlang einer Länge von 6 m an. Der Hintergrund dazu, wie Legierungs- und Prozessauswahl das fertige Profil formen, wird in diesem Leitfaden behandelt Aluminium-Strangpressverfahren und Legierungsauswahl .
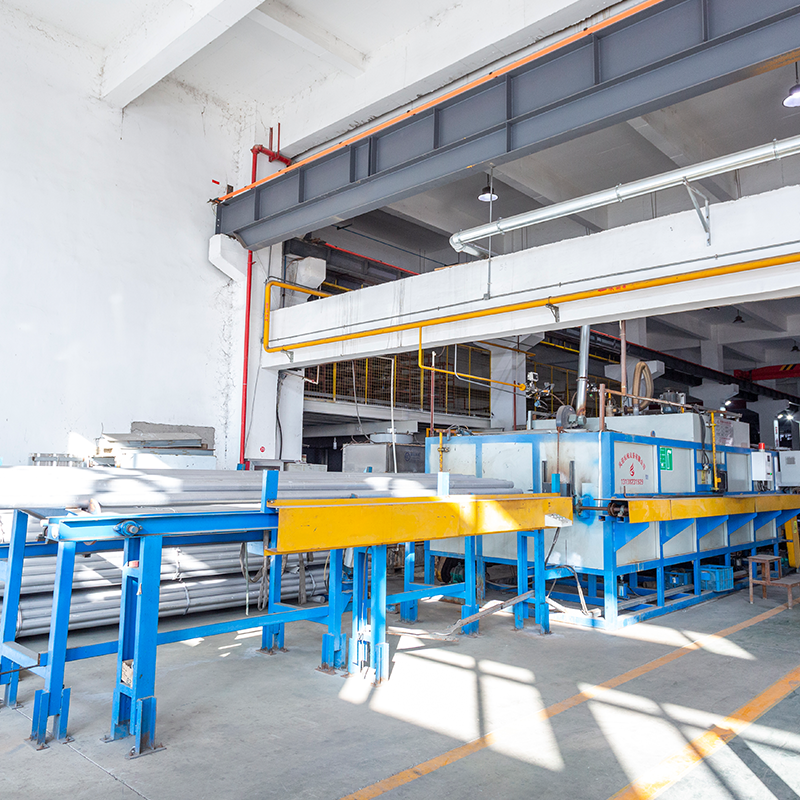 Aluminium-Strangpressprofile: Standard- und kundenspezifische Formen Sehen Sie sich Legierungsoptionen, Standard- und kundenspezifische Profile, Oberflächenveredelungen und Bearbeitungsdienste an, wobei regionale Standards zur Spezifizierung von Bestellungen angegeben werden. Produkt anzeigen →
Wandstärke, Toleranzen und die Standards dahinter
Drei regionale Normen decken die meisten Bestellungen ab: GB/T 5237.1, EN 755-9 und ASTM B221. Sie stimmen in den allgemeinen Anforderungen überein und unterscheiden sich im Detail. Nennen Sie daher den Standard und die Ausgabe auf der Bestellung, anstatt sie dem Lieferanten zu überlassen.
Erwarten Sie ungefähr ±0,3 bis ±0,5 mm bei einer Gesamtabmessung von 50 bis 60 mm und ±0,10 bis ±0,15 mm bei einer 1,4 mm dicken Wand. Die Verdrehung fällt weniger auf, als sie verdient: Ein maßhaltig, aber um 1 mm pro Meter verdrehtes Profil kämpft gegen jede Gehrungsverbindung am Fließband.
- Gesamtabmessungen und Wandstärke an drei Punkten entlang eines Stücks über die gesamte Länge
- Verdrehung, Biegung und Wölbung gemessen an einer flachen Platte
- Schnittlänge und Schnittwinkel anhand einer Probe von Gehrungsstücken
- Schraubenöffnungstiefe, Pilotlochdurchmesser und Hardware-Passung
- Beschichtungsstärke auf der Sichtseite und Verarbeitungsqualität in Innenecken und Entwässerungsschlitzen
Fordern Sie statt eines allgemeinen Zertifikats einen Erstmusterprüfbericht anhand der Zeichnung an. Auch eloxierte und beschichtete Chargen unterscheiden sich in der Farbe. Lassen Sie daher einen physischen Farbchip abzeichnen und bewahren Sie ihn auf.
Oberflächenveredelungssysteme: Die Beschichtung dem Klima anpassen
Das Finish entscheidet darüber, wie das Fenster im ersten und im fünfzehnten Jahr aussieht, und es ist der Teil der Spezifikation, der am häufigsten auf ein Wort reduziert wird. Schichtdicke, Harzchemie und Vorbehandlung verändern alle die Leistung, und der Unterschied zeigt sich erst nach einigen Sommern unter UV-Belastung.
| Finish | Typischer Aufbau | Aussehen und Haltbarkeit | Am besten geeignet für |
|---|---|---|---|
| Klar oder bronzefarben eloxiert | 10 bis 25 Mikrometer (AA15 bis AA25) | Metallische, harte Oberfläche; Die Farbe ist stabil, aber Chargenabweichungen sind sichtbar | Innenliegende Wohn- und Gewerbefenster |
| Polyester-Pulverbeschichtung | 60 bis 80 Mikrometer | Jede RAL- oder Sonderfarbe, seidenmatt bis matt, gute mechanische Beständigkeit | Allgemeine Wohnfenster |
| Superdurable-Pulver oder PVDF | 60 bis 80 Mikrometer powder; 23 to 27 micrometers PVDF | Beste UV- und Salzsprühleistung, Klasse AAMA 2605 | Küstenstandorte, Hochhausfassaden, starke Sonne |
| Sublimation der Holzmaserung | Pulverbasis plus Transferschicht | Warme Holzoptik ohne die Pflege von Echtholz | Renovierung, Innenräume, passende Tischlerei |
Es folgen zwei Regeln. Passen Sie die Beschichtung eher an die Belichtung als an das Budget an: Ein 60 Mikrometer dickes Polyesterpulver auf einer Strandfassade kreidet lange bevor eine PVDF-Beschichtung versagt, obwohl beide auf einer Musterplatte identisch aussehen. Überprüfen Sie anschließend die Vorbehandlung, da die Konversionsbeschichtung, die die Haftung des Finishs gewährleistet, im gelieferten Profil nicht sichtbar ist.
 Eloxierte Aluminium-Strangpressprofile für architektonische und industrielle Anwendungen Eloxierte Aluminium-Strangpressprofile mit AA10–AA25-Oxidschichten, Farboptionen, CNC-Fertigung und korrosionsbeständigen Oberflächen für Architektur und Industrie. Produkt anzeigen →
Thermische Unterbrechungen, Kondensation und Energieeinhaltung
Aluminium leitet Wärme mit etwa 200 W/m·K, was genau das ist, was ein Fensterrahmen für kaltes Klima nicht leisten sollte. Ein ungebrochener Aluminiumrahmen liegt bei etwa 5,8 W/m²K, und dieser Wert zeigt sich als Kondensation auf der Innenfläche und als Heizkostenabrechnung.
Eine thermische Trennung trennt die Innen- und Außenhälften durch einen glasfaserverstärkten Polyamidstreifen, meist PA66GF25 und 14 mm bis 34 mm breit. Der fertige Rahmen erreicht dann etwa zwischen 1,8 und 2,8 W/m²K, abhängig von der Kammeranzahl, der Leistenbreite und der tragenden Verglasung.
Zwei Details überraschen Käufer. Der Streifen muss mechanisch verriegelt und mit kontrollierter Kraft gecrimpt werden, und EN 14024 ist der Test, der die Verbindung nachweist; Eine zu starke Bördelung verformt das Polyamid und erzeugt einen Kältepfad, während eine zu geringe Bördelung sich im Winter als Kondenswasserlinie zeigt. Die Konformität wird auch am gesamten Fenster beurteilt. Fordern Sie daher einen berechneten oder geprüften U-Wert für das gesamte System an.
Küsten-, Hoch-UV- und Holzmaserungsprojekte
Salzsprühnebel trennt Beschichtungsklassen schärfer als Farbe oder Glanz. AAMA 2604-Pulver wurde auf etwa 1.500 Stunden getestet; AAMA 2605-Systeme, einschließlich PVDF, erreichen etwa 4.000 Stunden. Bei einem Projekt direkt am Meer macht diese Lücke den Unterschied zwischen einem Garantieanspruch im sechsten Jahr und überhaupt keinem Anspruch aus.
Inlandprojekte haben mehr Gestaltungsfreiheit. Holzmaserungsoberflächen sorgen für eine Holzoptik ohne das Schleifen, Beflecken und Verrotten, das echtes Holz mit sich bringt, weshalb sie so oft bei Renovierungen und Innenräumen vorkommen, die zu vorhandenen Tischlereien passen müssen. Der Prozess überträgt ein Muster auf eine ausgehärtete Pulverbasis, sodass die Verschleißfestigkeit sowohl von der Basisschicht als auch von der Körnung abhängt. Weitere Einzelheiten dazu, wie sich diese halten, finden Sie in diesem Artikel Aluminium-Strangpressprofile in Holzoptik .
 Kundenspezifische pulverbeschichtete Aluminium-Strangpressprofile von Yindu Entdecken Sie RAL-, PANTONE- oder individuell pulverbeschichtete Aluminium-Strangpressprofile mit glatter, sandfarbener oder metallischer Oberfläche für Fenster, Möbel, Beleuchtung und Industrieteile. Produkt anzeigen →
Kostentreibende Herstellungsschritte
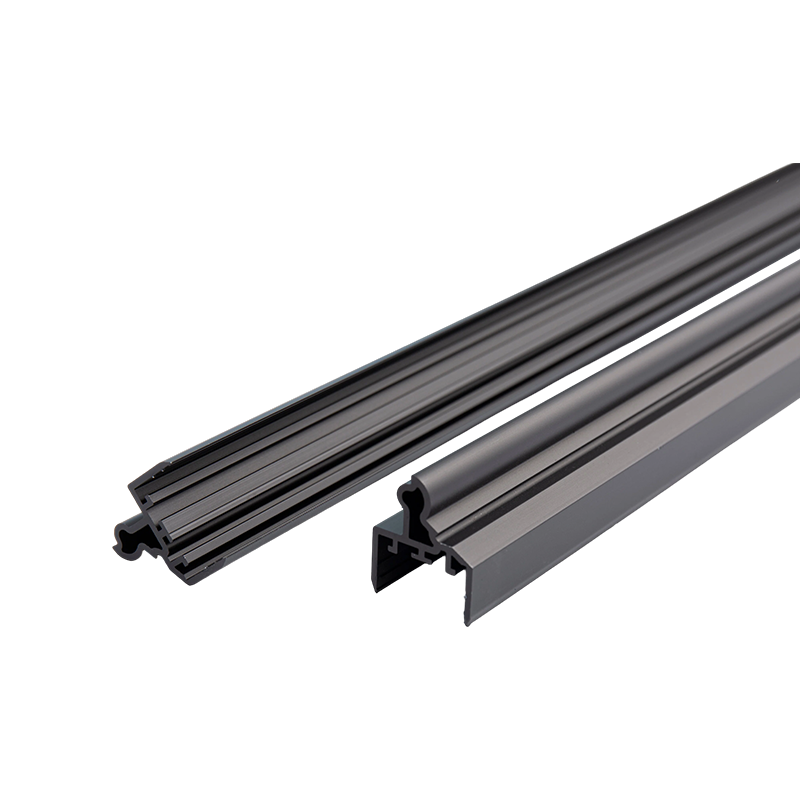
Vom Knüppel bis zum gepackten Rahmen durchläuft das Profil Extrusion, Strecken, Schneiden, künstliche Alterung, Endbearbeitung und oft auch maschinelle Bearbeitung. Jeder Schritt erhöht die Kosten, und jeder Schritt kann zu Nacharbeit führen, wenn der vorherige nicht mehr funktioniert.
Bei der Bearbeitung hören Fensterprofile auf, einfach zu sein. Entwässerungsschlitze, Scharniertaschen, Schraubvorsprünge, Dichtungsnuten und Schaftfräserschnitte für Eckstollen weisen jeweils ihre eigene Toleranz auf. Ein 0,3 mm außermittiger Schlitz ist allein harmlos und ein Problem, wenn er mit einer Bohrposition auf der Montagevorrichtung kombiniert wird. Lieferanten, die in derselben Anlage bearbeiten wie sie extrudieren, können die Zeichnung frühzeitig korrigieren; Diejenigen, die Unteraufträge vergeben, können dies normalerweise nicht.
Verpackungen scheitern teuer. Pulverbeschichtete Profile benötigen eine Folie, die sich nach monatelanger Lagerung sauber ablösen lässt, eloxierte Profile benötigen eine Zwischenlage gegen Transportkratzer und 6-m-Bündel benötigen eine angemessene Unterstützung, damit sie sich in einem Behälter nicht verbiegen.
Was vor der Bestellung zu sperren ist
- Der Besitz des Würfels und ob der Würfel exklusiv für Ihr Profil bleibt
- Mindestbestellmenge pro Profil und pro Farbcharge, da Anodisierungs- und Beschichtungsläufe nach Gestellbeladung abgerechnet werden
- Signierte Farbchips bleiben für jedes Finish und jede Charge erhalten
- Bemusterungsplan: Erster Artikel plus Maßkontrollen in einer festgelegten Häufigkeit
- Prüfdokumentation für Legierungszusammensetzung, Härte, Schichtdicke und Salzsprühnebel
- Verpackungsspezifikation und Lagerschutz
- Die Vorlaufzeit verteilt sich auf die Stanzformherstellung (typischerweise zwei bis vier Wochen) und die Produktion und Endbearbeitung (typischerweise drei bis fünf Wochen).
Zusammenstellen der Spezifikation
Das Angebot, das 22 Prozent günstiger aussieht, weicht normalerweise in einem von vier Punkten ab: einer leichteren Wand an den Schraubenöffnungen, einer dünneren Beschichtung, einem niedrigeren Legierungsgrad oder einer geringeren Verdrehungstoleranz. Auf einem Foto einer Probe ist keiner von ihnen zu sehen.
Schreiben Sie die Spezifikation um das Fenster herum und nicht um das Profil: Legierung und Härte, Wandstärke in jeder Funktionszone, Standard und Toleranzklasse, Finishing-System mit seiner Testklasse und Baudicke sowie Fertigungs- und Verpackungsanforderungen. Dann halten Sie ein Erstmuster in Ihren Händen, bevor das Werkzeug in Produktion geht. Dieses Gespräch dauert einen Nachmittag. Derjenige, der beginnt, wenn 6.000 Meter erreicht sind und sich die Gehrungen nicht schließen lassen, dauert deutlich länger.
Vorheriger Beitrag
Eloxierte Aluminium-Strangpressprofile: Typen, Dickenklassen und Legierungsauswahl
Nächster Beitrag
Materialleitfaden für Aluminium-Fensterrahmen: Legierung, Wandstärke, Oberflächen und thermische Trennungen
Adresse
Nr. 18, Industriepark, Dorf Yanghua, Stadt Nanxun, Bezirk Nanxun, Stadt Huzhou, Provinz Zhejiang, China
Schnellmenü
Newsletter abonnieren
Urheberrecht© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Hersteller kundenspezifischer Aluminium-Strangpressprofile

