

Aluminium-Eloxalfarben: Optionen, Grenzen und wie man sie richtig spezifiziert
Ein Produktionsleiter bestellt 500 Meter dunkelbronze eloxiertes Aluminiumprofil für eine Duschabtrennungslinie. Die erste Lieferung entspricht dem freigegebenen Muster. Die zweite Lieferung mit derselben Zeichnung und denselben Nennspezifikationen ist sichtbar heller und weist an den Ecken einen fleckigen Glanz auf. Der Lieferant besteht darauf, dass beide Chargen das gleiche Finish aufweisen. Technisch gesehen mag beides richtig sein: Anodisierungsfarbe ist das Ergebnis eines elektrochemischen Prozesses, der mit der Legierung, der Oberflächenvorbereitung, der Filmdicke, der Badtemperatur und dem Farbstoff oder Elektrolyten zusammenwirkt, der zur Tonung verwendet wird. Konkret muss der Einkäufer wissen, welche Farben wiederholbar sind, welche nur innerhalb eines Toleranzbandes erreichbar sind und welche niemals in einer Produktionslinie versprochen werden sollten. In diesem Artikel werden diese Grenzen festgelegt, damit die nächste Bestellung nicht zu einer Verhandlung wird.
Was Eloxieren mit Aluminium macht
Beim Eloxieren entsteht eine kontrollierte Oxidschicht auf der Aluminiumoberfläche, indem ein elektrischer Strom durch einen sauren Elektrolyten, normalerweise Schwefelsäure, geleitet wird. Die resultierende Aluminiumoxidschicht ist hart, korrosionsbeständig und im frisch gebildeten Zustand porös. Diese Poren sind der Schlüssel zur Farbe. In ihnen können sich Farbstoffmoleküle oder Metallsalze ablagern, und ein abschließender Versiegelungsschritt schließt die Poren, um die Farbe einzuschließen und die Korrosionsbeständigkeit wiederherzustellen. Da die Oxidschicht Teil des Metalls und nicht eine darüberliegende Beschichtung ist, blättern oder blättern eloxierte Oberflächen nicht ab, wie dies bei Farben der Fall ist, und dunkle eloxierte Farbtöne bleiben unter UV-Einstrahlung stabil. Derselbe Mechanismus erklärt, warum die Farbkontrolle anspruchsvoll ist: Alles, was die Porenstruktur, die Filmdicke oder die Legierungsreaktion verändert, verändert den endgültigen Farbton.
Welche Aluminium-Eloxalfarben gibt es tatsächlich?
Es gibt eine praktische Palette, die jedoch schmaler ist als eine Farbkarte. Die folgende Tabelle fasst zusammen, was eine typische Anodisierungslinie mit akzeptabler Konsistenz liefern kann.
| Farbpalette | Wiederholbarkeit der Produktion | Typische Anwendungen |
|---|---|---|
| Schwarz, Dunkelbronze, Graphitgrau | Hoch | Architekturprofile, Kühlkörper, Aufzugsverkleidungen, Duschrahmen |
| Mittelbronze, Champagner, Grau | Gut | Fenster- und Türprofile, Vorhangfassaden, Haushaltsgeräte |
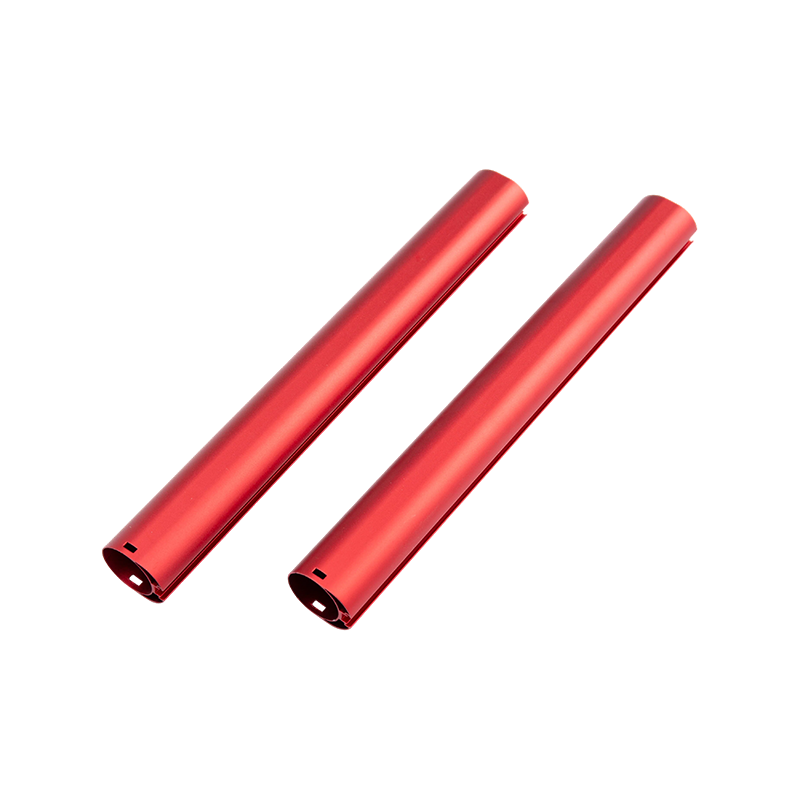
| Blau, Rot, Grün, Gold | Mäßig, mit Chargenschwankungen | Dekorationsteile, Konsumgüter, Markenelemente |
| Gelb, Lila, Orange | Begrenzt | Dekorationsteile in Kleinserie, nur Bemusterung |
| Echtes Weiß, helle Pastelltöne | Beim Eloxieren nicht möglich | Verwenden Sie stattdessen eine klare oder silberne Eloxierung oder Pulverbeschichtung |
Schwarz und dunkle Bronze dominieren, da die Farbstoff- oder Elektrolytbeladung stark genug ist, um kleine Schwankungen in der Filmdicke zu überdecken. Champagner, Grau und Mittelbronze verhalten sich gut, da die elektrolytische Färbung stabiler ist als die organische Färbung. Blau, Rot, Grün und Gold sind für kleinere Teile und einfache Geometrien realisierbar, aber die gleiche Farbe aus einer anderen Legierungscharge kann sich merklich verändern. Echtes Weiß im Sinne einer weiß gestrichenen Oberfläche kann nicht erzeugt werden; Die nächstgelegene Option ist eine klare oder silber eloxierte Oberfläche, die den natürlichen Metallton durchscheinen lässt. Bei hellen Pastellfarben ist die Pulverbeschichtung meist die ehrlichere Vorgabe.
Wie farbig eloxiertes Aluminium hergestellt wird
Organische Farbstofffärbung
Nach dem Anodisieren wird der poröse Teil in ein Färbebad getaucht und der Farbstoff dringt in die Poren ein. Diese Methode erzeugt Blau, Rot, Grün, Gold und Schwarz. Es ist kostengünstig und liefert leuchtende Farbtöne, organische Farbstoffe variieren jedoch je nach Temperatur, Farbstoffkonzentration und Versiegelungschemie. Auf diese Weise gefärbte Teile sollten vor längerer Außeneinwirkung geschützt werden, sofern kein UV-stabiler Farbstoff angegeben ist.
Elektrolytische Färbung
Das Teil wird eloxiert und dann in einen zweiten Elektrolyten gegeben, der Zinn-, Nickel- oder Kobaltsalze enthält. Ein Wechselstrom lagert Metallpartikel am Grund der Poren ab und erzeugt Bronze, dunkle Bronze, Schwarz, Champagner und Grau. Dies ist die Standardmethode für Architektur- und Außenprofile, da die Farbe in der Oxidstruktur verankert ist und eine hervorragende UV-Stabilität aufweist. Der Bereich ist auf dunkle und mittlere Töne beschränkt, die Wiederholbarkeit ist jedoch die beste der drei Methoden.
Integrale Färbung
Die Farbe entsteht beim Anodisieren selbst durch Zugabe organischer Säuren zum Bad und abhängig von der Legierungszusammensetzung. Es erzeugt Bronze- und Grautöne ohne einen separaten Färbeschritt, reagiert jedoch empfindlich auf die Legierungschemie und wird heute aus Kosten- und Kontrollgründen nur noch selten für Extrusionsprofile verwendet.
Warum die gleiche Spezifikation unterschiedliche Farben liefern kann
Legierungszusammensetzung
Die Qualität des Aluminiums verändert, wie die Oxidschicht wächst und wie sie Farbe annimmt. Die Legierungen 6063 und 6060, die Standardqualitäten für die Architekturextrusion, eloxieren gleichmäßig und sind die sicherste Basis für eine gleichmäßige Farbe. AA 6061 enthält mehr Magnesium und Silizium und kann eine andere Helligkeit und einen etwas anderen Farbton erzeugen. Wenn in einer Baugruppe 6060- und 6061-Profile gemischt werden, sind gewisse Farbabweichungen unvermeidlich. Der Zusammenhang zwischen der Wahl der Legierung und dem Endbearbeitungsverhalten wird ausführlicher behandelt Unser Leitfaden zum Aluminium-Extrusionsprozess .
Oberflächenfinish vor dem Eloxieren
Die mechanische Voreloxierung bestimmt, wie das Licht vom Grundmetall reflektiert wird. Ein formgepresstes Profil mit feinen Formlinien sorgt für einen richtungsweisenden Satin-Look; eine gebürstete Oberfläche sorgt für einen gleichmäßig matten Farbton; Eine polierte Oberfläche erscheint heller und metallischer. Zwei Teile mit identischen Eloxalparametern, aber unterschiedlichen Grundoberflächen passen nicht zusammen.
Filmdicke und Prozessbedingungen
Dunklere Farben erfordern dickere Oxidfilme oder eine höhere Farbstoffbeladung. Wenn der Anodisierer 18 Mikrometer auf einem Teil laufen lässt, das mit 12 Mikrometern beprobt wurde, wird die Farbe dunkler und das Versiegelungsverhalten anders. Badtemperatur, Säurekonzentration, Stromdichte, Farbstoffkonzentration, Verweilzeit und Siegelzeit verändern das Ergebnis. Ein verantwortlicher Lieferant erfasst diese Parameter für jede Charge und testet ein Muster, bevor er die Bestellung freigibt.
Wie die Teilegeometrie die endgültige Farbe ändert
Scharfe Kanten und Ecken erscheinen tendenziell heller, da sich dort die Stromdichte konzentriert und der Oxidfilm anders wächst. Tiefe Hohlräume, Schlitze und Löcher lassen sich nur schwer gleichmäßig einfärben, da sich das Färbebad darin nicht frei bewegen kann, sodass vertiefte Bereiche oft blasser aussehen. Lange, schmale Profile können außerdem die Stromverteilung im Eloxaltank verzerren und zu einem sichtbaren Unterschied zwischen der Mitte und den Enden des Profils führen. Für den Käufer besteht die praktische Lektion darin, die Farbe anhand eines Produktionsmusters in voller Länge und nicht anhand eines kurzen Coupons zu beurteilen und den Querschnitt so gleichmäßig wie möglich zu halten, wenn das Finish genauso wichtig ist wie die Form.
Hartanodisieren hat seine eigenen Farbgrenzen
Beim Hartanodisieren entsteht eine viel dickere Oxidschicht, typischerweise 25 bis 75 Mikrometer, und wird eher wegen der Verschleißfestigkeit als aufgrund des Aussehens gewählt. Es wird an Kühlkörpern, Führungsschienen, Ventilkörpern und anderen Funktionsteilen eingesetzt. Die dichte Schicht nimmt Farbstoffe schlecht auf und ihre natürliche Farbe reicht je nach Legierung von dunkelgrau bis oliv oder braun. Schwarz ist die einzige Farbe, die mit realistischer Konsistenz aufgetragen werden kann; Helle und leuchtende Farben sind nicht möglich, da der Beschichtungsgrund bereits dunkel ist. Wenn Ihr Teil die Abriebfestigkeit einer dicken Oxidschicht benötigt, ist Schwarz oder ein natürlicher dunkler Farbton die sichere Wahl. Ein Lieferant mit einer eigenen Leitung, wie unser Hartanodisieren von Aluminiumlegierungen Mit unserem Service kann der erwartete Farbton vor Produktionsbeginn anhand eines Probemusters bestätigt werden.
 Hartanodisierungsservice für Aluminiumlegierungen Array Produkt anzeigen →
So legen Sie die Eloxalfarbe fest, damit die Produktion liefern kann
Beginnen Sie mit der funktionalen Anforderung und nicht mit einem Farbnamen. Eine Duschkabine, die Reinigungschemikalien ausgesetzt ist, benötigt eine gut versiegelte, korrosionsbeständige Oberfläche; Ein Kühlkörper benötigt eine konsistente Folie, die die thermische Leistung unterstützt. Eine Zierleiste benötigt ein Erscheinungsbild, das der Lieferant wiederholen kann. Sobald die Funktion klar ist, wird die Spezifikation einfacher.
- Definieren Sie die Farbe mit einer vereinbarten Referenz. Verwenden Sie ein physikalisch eloxiertes Muster oder einen zugelassenen Farbchip. RAL-Nummern sind ein Ausgangspunkt, aber RAL ist ein Farbsystem und viele RAL-Farbtöne haben kein genaues eloxiertes Äquivalent.
- Geben Sie die Legierung und die mechanische Ausführung an. Notieren Sie den Legierungsgrad, den Profilzustand und ob die Oberfläche gestanzt, gebürstet oder poliert werden soll.
- Geben Sie die Art und Dicke der Eloxierung an. Für den dekorativen Innenbereich ist Typ II mit 8 bis 12 Mikrometern typisch; für den Außenbereich, Typ II mit 15 bis 20 Mikrometern; für Verschleißanwendungen, Hartanodisierung Typ III mit 25 bis 50 Mikrometern.
- Legen Sie eine Toleranz in Form eines visuellen Vergleichs mit einem freigegebenen Muster unter definierter Beleuchtung fest. Ein numerisches Delta-E-Ziel ist nützlich, muss jedoch mit dem Anodisierer abgestimmt und an derselben Legierung und Oberfläche gemessen werden.
- Fordern Sie Muster in voller Länge von der tatsächlichen Produktionslinie an und verwenden Sie dabei dieselben Legierungs-, Werkzeug- und Prozesseinstellungen, die für die Großbestellung verwendet werden.
- Wählen Sie einen Lieferanten, der den gesamten Prozess kontrolliert. Farbprobleme lassen sich leichter lösen, wenn Extrusion und Eloxierung unter einem Dach stattfinden; So ist es bei uns Eloxierte Aluminium-Strangpressprofile
 Hersteller von eloxierten Aluminium-Extrusionsprofilen, Fabrik Array Produkt anzeigen → entstehen und warum das Farbergebnis von Charge zu Charge gleichbleibend ist.
Wo farbig eloxiertes Aluminium verwendet wird
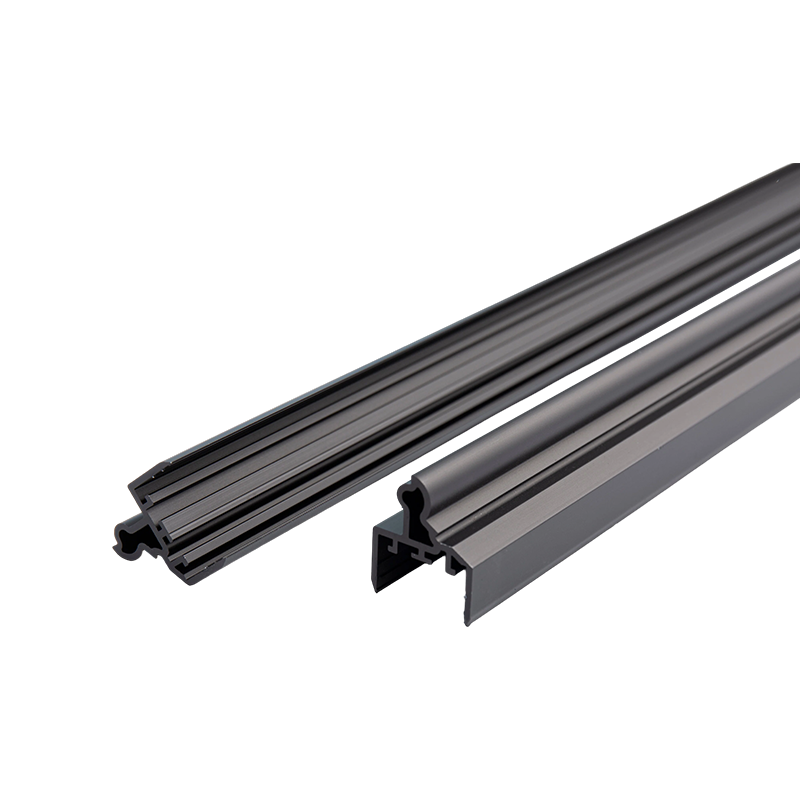
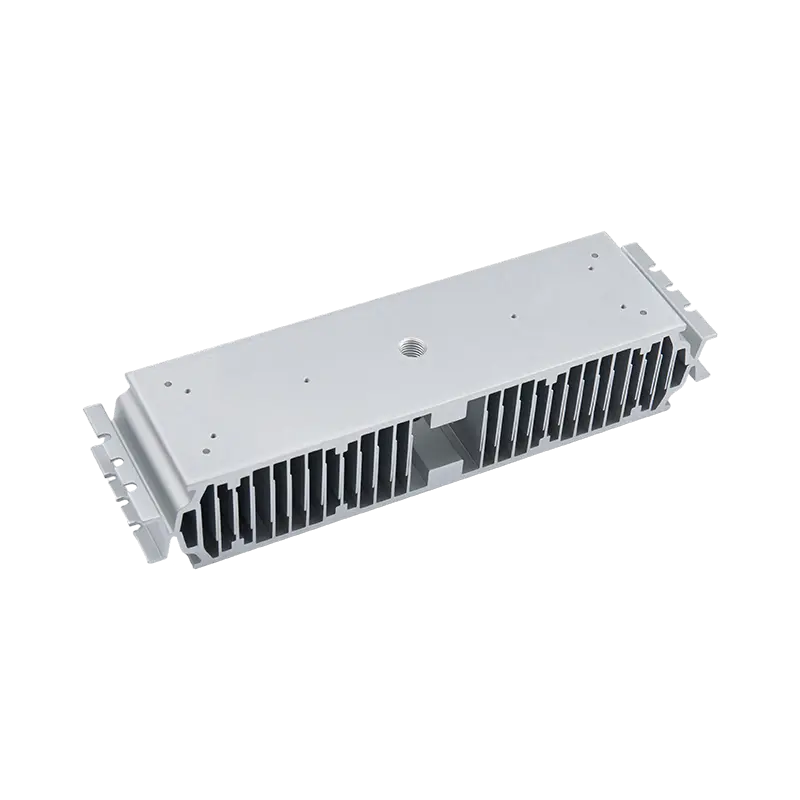
Farbige eloxierte Profile erscheinen an Stellen, an denen die Oberfläche sowohl einer visuellen Prüfung als auch einer physischen Beanspruchung standhalten muss. Ein häufiges Beispiel sind Duschabtrennungen, da die Profile Feuchtigkeit, Seifenresten und wiederholtem Abwischen ausgesetzt sind. a Korrosionsbeständiges, farbig eloxiertes Duschabtrennungsprofil kombiniert einen gleichmäßigen Farbton mit einer Oberfläche, die leichter sauber zu halten ist als Farbe. Kühlkörper basieren auf der Eloxalschicht zur elektrischen Isolierung und zum thermischen Emissionsvermögen. Im Inneren von Aufzügen werden dunkelbronzefarbene und schwarz eloxierte Zierleisten verwendet, da sie Fingerabdrücken und Kratzern besser widerstehen als helle Beschichtungen. Küchenprofile verwenden helle und matte Farbtöne, die hohen Temperaturen standhalten. In jedem Fall ist die Farbe nicht nur eine Dekoration: Die eloxierte Schicht dient als Schutz, und die Farbe befindet sich im Inneren des Oxids und nicht darauf.
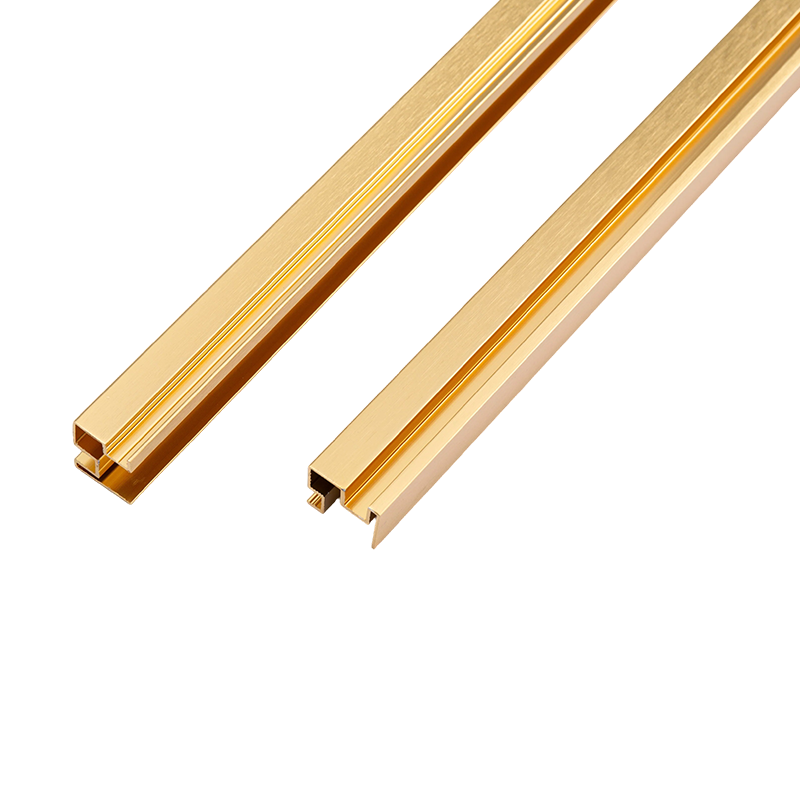 Lieferant für korrosionsbeständige, farbig eloxierte Aluminiumprofile für Duschkabinen Array Produkt anzeigen →
Die praktische Regel für jeden Auftrag zum Eloxieren von Aluminium besteht darin, die Farbe an die Prozessfähigkeit anzupassen. Dunkles Bronze, Schwarz, Grau und Champagner sind bei allen Chargen zuverlässig. Helle Farben können hergestellt werden, sie bergen jedoch ein höheres Abweichungsrisiko und höhere Musterkosten. Echte Weiß- und Pastelltöne sollten auf die Pulverbeschichtung umgestellt werden. Mit der richtigen Referenzprobe, der richtigen Legierung, einer realistischen Dickenspezifikation und a spezialisierter Hersteller von Aluminiumprofilen Wer den gesamten Prozess durchführt, kann bei der nächsten Bestellung die gewünschte Farbe und die gleiche Farbe erhalten. Das ist es, was eine praktikable Anodisierungsspezifikation von einer Vermutung unterscheidet.
Vorheriger Beitrag
Leitfaden zur eloxierten Oberfläche: Prozesstypen, Beschichtungsdicke und Qualitätskontrolle
Nächster Beitrag
Wärmeleitfähigkeit von Aluminium: Legierungsdaten, Tempereffekte und warum es wichtig ist
Adresse
Nr. 18, Industriepark, Dorf Yanghua, Stadt Nanxun, Bezirk Nanxun, Stadt Huzhou, Provinz Zhejiang, China
Schnellmenü
Newsletter abonnieren
Urheberrecht© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Hersteller kundenspezifischer Aluminium-Strangpressprofile

