

Leitfaden zur eloxierten Oberfläche: Prozesstypen, Beschichtungsdicke und Qualitätskontrolle
Bei der eloxierten Oberfläche handelt es sich nicht um eine Schicht, die auf Aluminium aufgetragen wird. Dabei handelt es sich um die Aluminiumoberfläche selbst, die durch einen elektrochemischen Prozess in einen dichten Oxidfilm umgewandelt wird. Dies bedeutet, dass die Oberfläche nicht wie Farbe abblättern oder abblättern kann. Für Käufer von Aluminiumprofilen ist das praktische Ergebnis eine Oberfläche mit Korrosionsbeständigkeit, Verschleißfestigkeit und einem gleichmäßigen metallischen Erscheinungsbild, das über Jahre hinweg erhalten bleibt.
Die wichtigste Entscheidung bei der Auswahl von eloxiertem Aluminium ist nicht nur, ob eloxiert werden soll, sondern welche Art der Eloxierung zu Ihrem Anwendungsfall passt. Ein dekoratives Innenprofil erfordert eine andere Beschichtung als ein stark beanspruchter Kühlkörper oder eine Komponente in Marinequalität. Wenn Sie diese Unterschiede vor der Bestellung kennen, können Sie sich kostspielige Nacharbeiten ersparen.
Wie der Eloxalprozess funktioniert
Der Anodisierungsprozess verwendet eine Elektrolysezelle. Der Aluminiumteil fungiert als Anode, während eine leitfähige Gegenelektrode als Kathode dient. Beide werden in ein saures Elektrolytbad getaucht, bei den meisten kommerziellen Anwendungen typischerweise verdünnte Schwefelsäure.
Wenn Gleichstrom durch die Zelle fließt, werden an der Aluminiumoberfläche Sauerstoffionen freigesetzt, die mit dem Metall zu Aluminiumoxid reagieren. Die Oxidschicht wächst von der ursprünglichen Oberfläche sowohl nach innen als auch nach außen. Dieses Wachstumsmuster unterscheidet das Eloxieren grundlegend vom Plattieren oder Lackieren. Bei der Beschichtung handelt es sich nicht um einen separaten Film, sondern um eine Umwandlung des Aluminiums selbst.
Die Oxidstruktur besteht aus einer dünnen Barriereschicht an der Basis und einer dickeren porösen Schicht darüber. Die poröse Schicht ist von entscheidender Bedeutung, da sie es der Oberfläche ermöglicht, Farbstoffe zum Färben aufzunehmen. Nach dem Anodisierungsschritt werden die Poren mit heißem Wasser oder Nickelacetat verschlossen, um die Farbe zu fixieren und die Korrosionsbeständigkeit zu verbessern.
Prozessparameter wirken sich direkt auf die endgültige Beschichtung aus. Stromdichte, Badtemperatur und Anodisierungszeit bestimmen die Schichtdicke und -härte. Eine 10-Mikrometer-Typ-II-Beschichtung kann 20 bis 30 Minuten dauern, während eine 40- bis 50-Mikrometer-hartanodisierte Beschichtung mehrere Stunden Verarbeitungszeit erfordern kann.
Arten von eloxierten Oberflächen
Eloxieren mit Chromsäure (Typ I)
Beim Eloxieren mit Chromsäure entsteht eine dünne, dichte Oxidschicht mit einer Dicke von typischerweise 2 bis 5 Mikrometern. Es bietet eine hervorragende Korrosionsbeständigkeit bei minimaler Änderung der Teileabmessungen. Typ I wird häufig für Präzisionskomponenten und Teile für die Luft- und Raumfahrt verwendet, die enge Toleranzen erfordern. Die Beschichtung bildet auch eine hervorragende Grundierung für die anschließende Lackierung.
Anodisieren mit Schwefelsäure (Typ II)
Für die meisten handelsüblichen Aluminiumprofile ist das Eloxieren mit Schwefelsäure die Standardwahl. Es erzeugt eine Beschichtungsdicke von 5 bis 25 Mikrometern und bietet ein gutes Gleichgewicht zwischen Korrosionsschutz, Aussehen und Kosten. Typ-II-Oberflächen nehmen Farbstoffe gut auf und sind daher die bevorzugte Methode für dekorative architektonische Oberflächen, bei denen eine gleichmäßige metallische Farbe erforderlich ist.
Hartanodisieren (Typ III)
Das Hartanodisieren erfolgt bei niedrigeren Badtemperaturen, meist um den Gefrierpunkt, und mit höheren Stromdichten. Die resultierende Beschichtung ist 25 bis 50 Mikrometer dick und weist eine Oberflächenhärte typischerweise im Bereich von 300 bis 500 HV auf. Zum Vergleich: Standardbeschichtungen vom Typ II liegen normalerweise zwischen 200 und 300 HV. Typ III ist für Komponenten spezifiziert, die einem hohen Verschleiß ausgesetzt sind, wie z. B. Kühlkörperprofile, Pumpengehäuse und Gleitbahnen.
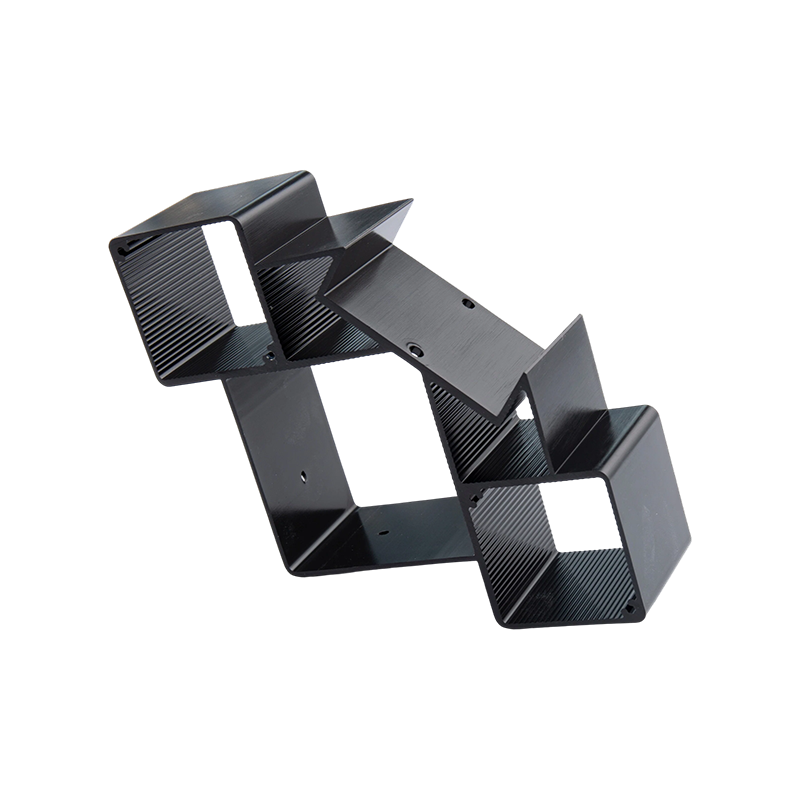
 Hartanodisieren für Aluminiumlegierungen: Dicke, verschleißfeste Beschichtung Beim Hartanodisieren entsteht eine 25–100 µm dicke Oxidschicht mit einer HV-Härte von 300–600, ideal für stark beanspruchte Komponenten wie Kühlkörper und Gleitschienen. Dieses Verfahren eignet sich für Teile, die eine Haltbarkeit benötigen, die über Standardbeschichtungen vom Typ II hinausgeht. Produkt anzeigen →
Beschichtungsdicke und Leistungsspezifikationen
| Typ | Typische Dicke | Oberflächenhärte | Allgemeine Anwendungen |
|---|---|---|---|
| Typ I (Chromic) | 2-5 Mikrometer | Niedriger, nicht messbar | Präzisions-Gewindeteile für die Luft- und Raumfahrt |
| Typ II (Sulfuric) | 5-25 Mikrometer | 200-300 HV | Architektonische, dekorative, allgemeine Profile |
| Typ III (Hard) | 25-50 Mikrometer | 300-500 HV | Kühlkörper, Aufzugsprofile, Verschleißflächen |
Eloxiertes oder pulverbeschichtetes Aluminium
Eloxieren und Pulverbeschichten sind die beiden gängigsten Veredelungsmethoden für Aluminiumprofile, lösen jedoch unterschiedliche Probleme. Wenn Sie den Unterschied kennen, vermeiden Sie kostspielige Spezifikationsfehler.
Durch Eloxieren wird die Metalloberfläche in Oxid umgewandelt. Die Oberfläche ist Teil des Aluminiums selbst und kann daher nicht abblättern oder abplatzen. Es behält sein natürliches metallisches Aussehen und ist äußerst beständig gegen UV-Ausbleichen. Die größte Einschränkung besteht darin, dass die Beschichtung im Vergleich zur Pulverbeschichtung relativ dünn ist, was bedeutet, dass sie kaum zur Verbesserung der Schlagfestigkeit beiträgt.
Bei der Pulverbeschichtung wird eine typischerweise 60 bis 120 Mikrometer dicke Polymerschicht aufgetragen. Es bietet eine breitere Farbpalette und kann Oberflächenfehler kaschieren. Allerdings kann eine pulverbeschichtete Oberfläche beim Aufprall abplatzen und die Polymerschicht kann bei starker Sonneneinstrahlung mit der Zeit ausbleichen oder auskreiden.
Für Architekturprofile im Außenbereich ist das Eloxieren oft die bessere Wahl, da die Oxidschicht unter UV-Einwirkung stabil ist und keine Haftungsprobleme bei der Beschichtung auftreten. Für Teile, die unter rauen Bedingungen gehandhabt werden und eine dicke Schutzschicht benötigen, ist die Pulverbeschichtung immer noch eine gültige Option. In der Praxis bieten viele Hersteller beides an, sodass Sie die Oberfläche an die Installationsumgebung anpassen können.
Was Sie bei der Bestellung von eloxierten Profilen angeben müssen
Bei der Bestellung eloxierter Aluminiumprofile geht es nicht nur um die Wahl eines Farbcodes. Mehrere technische Details beeinflussen das Endergebnis und sollten vor der Produktion mit Ihrem Lieferanten bestätigt werden.
Die Auswahl der Legierung ist der erste Faktor. Die Legierungen der 6000er-Serie, insbesondere 6063 und 6061, sind der Standard für eloxierte Architekturprofile. Sie erzeugen eine gleichmäßige Oxidschicht und nehmen Farbstoffe gleichmäßig auf. Legierungen mit höherem Kupfergehalt wie 2024 sind schwieriger zu eloxieren und neigen dazu, eine dunklere, weniger gleichmäßige Beschichtung zu erzeugen.
Oberflächenvorbereitung ist wichtig. Extrusionslinien und Bearbeitungsspuren können nach dem Eloxieren sichtbar bleiben, es sei denn, das Profil wird vor dem Eloxalbad mechanisch poliert oder sandgestrahlt. Wenn eine helle oder matte Oberfläche erforderlich ist, machen Sie dies in Ihrer Spezifikation deutlich.
Auch die Extrusionsprofilgeometrie hat Einfluss auf das Ergebnis. Scharfe Innenecken können zu einem ungleichmäßigen Stromfluss führen, was zu Schwankungen der Beschichtungsdicke führt. Ein Design mit ausreichenden Kehlradien und glatten Übergängen sorgt für ein gleichmäßigeres Finish. Weitere Informationen hierzu finden Sie in unserem Überblick über den Aluminium-Strangpressprozess und Überlegungen zu Legierungen.
Farb- und Versiegelungsanforderungen sollten explizit angegeben werden. Klare oder natürliche Oberflächen zeigen den Metallton, während gefärbte Oberflächen durch eine Farbreferenznummer spezifiziert werden müssen. Die Versiegelung erfolgt typischerweise mit heißem Wasser oder Nickelacetat. Eine gut versiegelte Beschichtung verhindert Fleckenbildung und sorgt für eine bessere Korrosionsbeständigkeit. Bei hartanodisierten Teilen wird manchmal auf die Versiegelung verzichtet, um die maximale Härte zu bewahren. Dies ist jedoch ein Kompromiss, den Sie mit dem Lieferanten besprechen sollten.
Definieren Sie abschließend die Schichtdicke. Innendekorprofile benötigen normalerweise 8 bis 15 Mikrometer. Für architektonische Außenprofile sollte eine Dicke von 20 bis 25 Mikrometern angegeben werden. Stark beanspruchte Komponenten erfordern möglicherweise 40 Mikrometer oder mehr. Diese Zahlen wirken sich direkt auf Kosten und Durchlaufzeit aus. Seien Sie also genau.
Wo eloxierte Oberflächen den größten Wert bieten
Eloxierte Oberflächen bieten den größten Nutzen, wenn das Aluminiumprofil einer Kombination aus Feuchtigkeit, mechanischem Verschleiß und UV-Strahlung ausgesetzt ist.
Bei Aufzugsanwendungen werden hochfeste eloxierte Kabinenprofile eingesetzt, da die Oberfläche ständigem Kontakt und häufiger Reinigung standhält. Die eloxierte Schicht verhindert die weißen Oxidflecken, die in feuchten Umgebungen häufig auf unbehandeltem Aluminium auftreten.
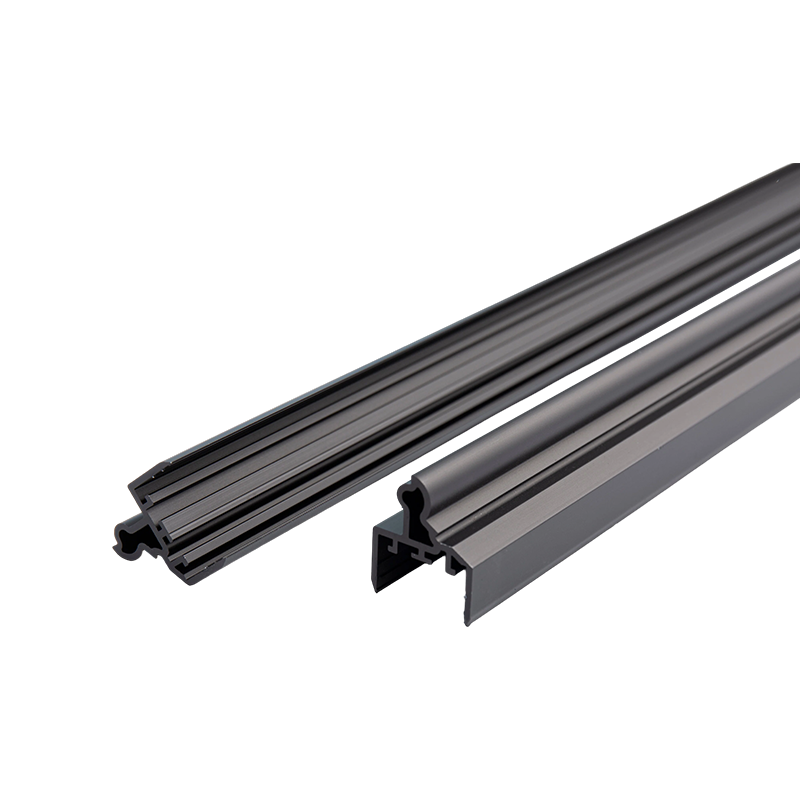
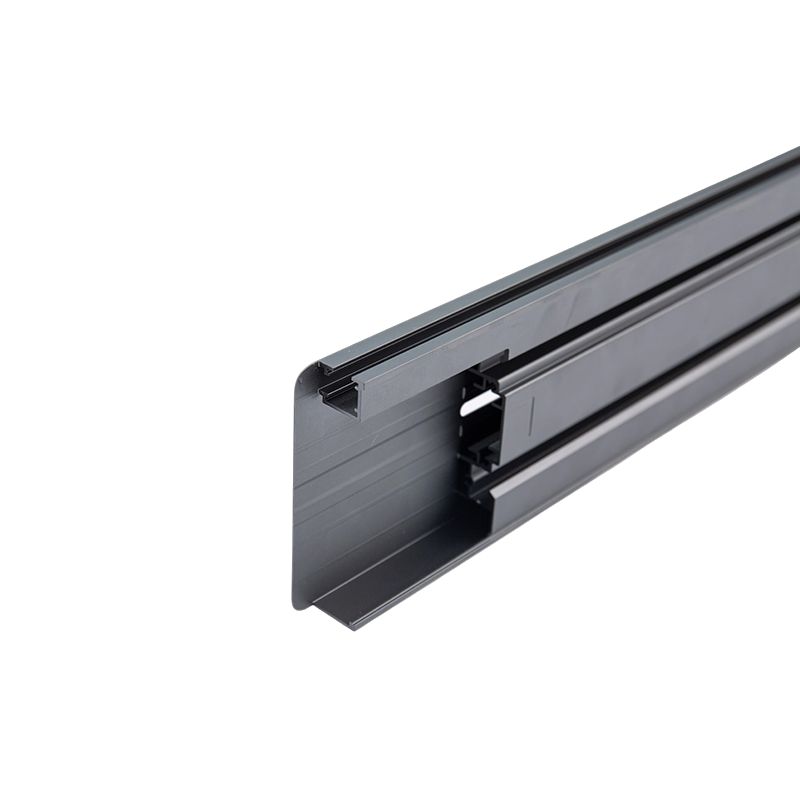
 Hochfeste eloxierte Aluminiumprofile für Aufzugskabinen Diese Profile bestehen aus einer 6063/6061-Legierung mit T5-Vergütung und bieten strukturelle Steifigkeit und Kratzfestigkeit. Die eloxierte Oberfläche verhindert Fleckenbildung und reduziert den Wartungsaufwand in feuchten, stark beanspruchten Aufzugsumgebungen. Produkt anzeigen →
Bei Kühlkörpern dient das Eloxieren einem funktionalen Zweck. Die Oxidschicht ist elektrisch isolierend, sodass der Kühlkörper elektronische Komponenten ohne zusätzliches Isolierband berühren kann. Gleichzeitig strahlt eine eloxierte Oberfläche die Wärme effizienter ab als blankes Aluminium und verbessert so die gesamte Wärmeleistung.
 Eloxierte Aluminiumprofile in verschiedenen Farben und Ausführungen Erhältlich in Silber, Schwarz, Bronze, Champagner und Sonderfarben mit Eloxalstärken von AA10 bis AA25. Die Oberfläche eignet sich für Küchenutensilien und Duschabtrennungen und ist langlebig und leicht zu reinigen. Produkt anzeigen →
Profile für Küchengeräte und Duschabtrennungen profitieren auf ähnliche Weise vom Eloxieren. Die Oberfläche ist leicht zu reinigen und korrodiert auch nach wiederholtem Kontakt mit Wasser, Reinigungsmitteln oder Lebensmitteln nicht. Farbig eloxierte Duschprofile behalten Jahr für Jahr ihr einheitliches Aussehen, da der Farbstoff in die Oxidschicht eingebettet ist und nicht in einem Oberflächenfilm sitzt.
Bei Küchengeschirr verringert eine matte, hochtemperaturbeständige eloxierte Oberfläche das Risiko des Anhaftens von Lebensmitteln und vereinfacht das Waschen. Diese praktischen Vorteile sind der Grund, warum eloxierte Oberflächen bei Produkten, bei denen es auf Hygiene und Haltbarkeit ankommt, Standard sind.
Vorheriger Beitrag
Aluminiumstruktur für die Solarmontage: Ein praktischer Materialleitfaden und Tipps zur Auswahl
Nächster Beitrag
Aluminium-Eloxalfarben: Optionen, Grenzen und wie man sie richtig spezifiziert
Adresse
Nr. 18, Industriepark, Dorf Yanghua, Stadt Nanxun, Bezirk Nanxun, Stadt Huzhou, Provinz Zhejiang, China
Schnellmenü
Newsletter abonnieren
Urheberrecht© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Hersteller kundenspezifischer Aluminium-Strangpressprofile

